
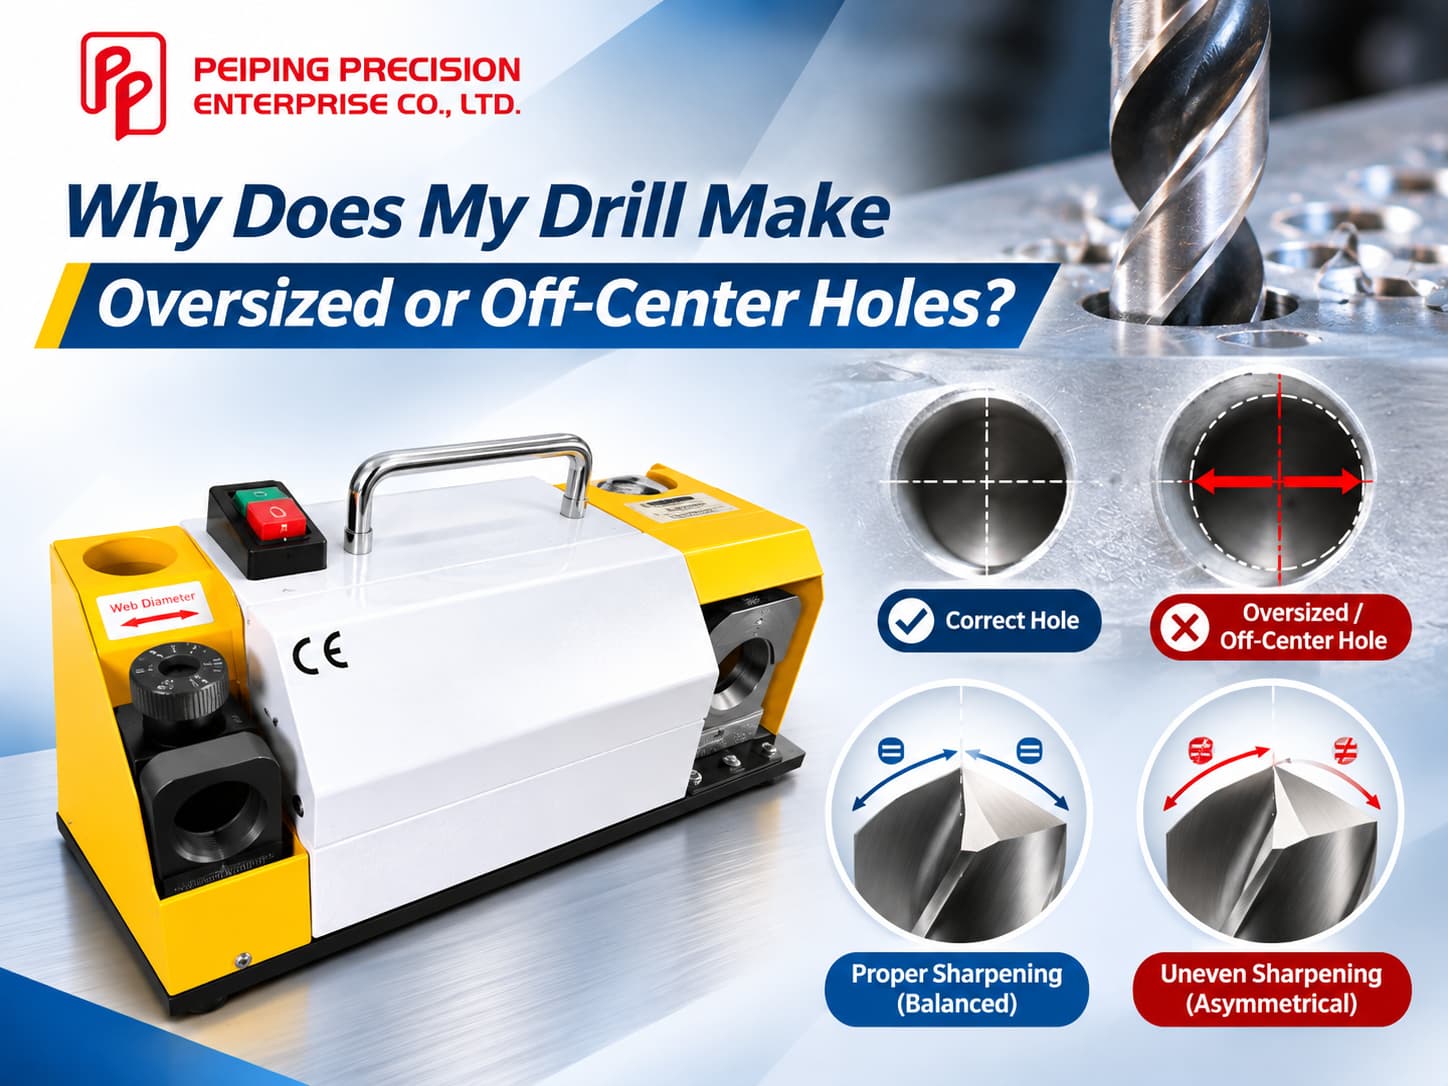
Überdimensionierte oder außermittige Bohrungen können durch ungleichmäßiges Bohrerschärfen, Werkzeugrundlauf, instabile Einspannung oder ungeeignete Bohrbedingungen entstehen. Eine häufige Ursache ist eine asymmetrische Bohrerspitzengeometrie , die zu ungleichmäßigen Schnittkräften führt und Bohrerwanderung, Vibrationen oder ungenaue Bohrungsmaße verursachen kann.
Die Identifizierung der Fehlerursache vor der Anpassung der Bearbeitungsparameter kann Herstellern helfen, die Bohrgenauigkeit zu verbessern und unnötige Werkzeugwechsel zu vermeiden.
1. Häufige Probleme beim Bohren und ihre Ursachen
Unterschiedliche Bohrfehler erfordern unterschiedliche Korrekturmaßnahmen. Die folgende Tabelle hilft dabei, den Ausgangspunkt für die Fehlersuche zu bestimmen.
| Bohrproblem | Mögliche Ursachen | Erste Inspektion |
|---|---|---|
| Übergroße Löcher | Ungleichmäßige Schneidkanten, Werkzeugrundlauf, Vibrationen | Bohrgeometrie und Rundlauf |
| Exzentrische Löcher | Bohrgang, Positionierungsfehler, Ablenkung | Bohreingang und Ausrichtung |
| Bohrmeißelbewegung | Nicht zentrierter Bohrpunkt, unzureichende Startführung | Bohrpunkt- und Eintrittsbedingungen |
| Klappern oder Vibrationen | Mangelnde Steifigkeit, zu großer Überhang, ungeeignete Schnittparameter | Werkzeugaufnahme und Werkstückspannung |
| Mangelhafte Oberflächenbeschaffenheit | Abgenutzte Kanten, Vibrationen, Probleme bei der Spanabfuhr | Schneidkanten und Spanabfuhr |
Ein zu großes Loch deutet nicht zwangsläufig auf einen falschen Bohrdurchmesser hin. Überprüfen Sie sowohl die Werkzeuggeometrie als auch die Bearbeitungsbedingungen, bevor Sie den Bohrer austauschen.
2. Wie wirkt sich ungleichmäßiges Bohrerschärfen auf die Genauigkeit der Bohrung aus?
Ungleichmäßiges Bohrerschärfen kann die Schnittbalance beeinträchtigen, insbesondere wenn sich die beiden Schneidlippen in Länge, Winkel oder Spiel unterscheiden.
Ungleiche Lippenlängen
Wenn eine Schneidlippe länger ist als die andere, können die Schnittkräfte unausgewogen werden, was zu einer Abweichung des Bohrers und zu übergroßen Bohrlöchern führen kann.
Exzentrischer Bohrpunkt
Eine nicht zentrierte Bohrspitze kann das Risiko des Verlaufens des Bohrers beim ersten Kontakt mit dem Werkstück erhöhen und somit die Positionierung des Bohrlochs beeinträchtigen.
Ungleiche Freiwinkel
Ungleichmäßiger Abstand hinter den Schneidlippen kann dazu führen, dass eine Seite reibt, anstatt effizient zu schneiden, was zu erhöhter Hitze, Vibrationen und Kantenverschleiß führt.
Weitere Informationen zu den Grundlagen des Bohrerschärfens finden Sie unter Die entscheidende Rolle des Bohrerschärfens .
3. Fehlerbehebung bei zu großen oder nicht zentrierten Bohrungen
Befolgen Sie diese fünf Schritte, um Probleme mit der Bohrgenauigkeit zu erkennen und zu beheben.
Schritt 1: Messen Sie den Lochfehler
Prüfen Sie, ob das Problem mit dem Lochdurchmesser, der Position oder beidem zusammenhängt. Dies hilft, Schnittungleichgewichte von Positionierungsfehlern zu unterscheiden.
Schritt 2: Werkzeugspannung und Rundlauf prüfen
Prüfen Sie Werkzeughalter, Spindel, Werkstückspannung und Bohrerüberstand. Messen Sie den Rundlauf nahe der Schneide mit einer geeigneten Messuhr.
Schritt 3: Geometrie der Bohrspitze prüfen
Bei sicher angehaltener Maschine sind die Schnittlippenlängen, die Punktzentrierung, die Freiwinkel und der Kantenverschleiß zu prüfen.
Schritt 4: Die entsprechende Korrektur anwenden
Schleifen Sie eine asymmetrische Bohrerspitze mit einer geeigneten Bohrerschärfmaschine nach. Ist die Geometrie korrekt, überprüfen Sie die Schnittparameter, die Ausrichtung und die Eintrittsbedingungen.
Schritt 5: Mit einem Testloch überprüfen
Bohren Sie ein Testloch und messen Sie dessen Durchmesser und Position. Ändern Sie jeweils nur einen Faktor, um festzustellen, welche Korrektur die Genauigkeit verbessert.
4. Wann sollte man einen Bohrer nachschleifen oder ersetzen?
Durch Nachschleifen lässt sich die Schneidleistung wiederherstellen, wenn die Schneidkanten des Bohrers abgenutzt sind oder die Spitzengeometrie nicht mehr stimmt. Stark beschädigte Werkzeuge müssen jedoch unter Umständen ersetzt werden.
| Bohrbedingungen | Empfohlene Maßnahmen |
|---|---|
| Ungleichmäßig schneidende Lippen | Nachschleifen und Symmetrie prüfen |
| Falsche Freiwinkel | Korrigieren Sie die Schleifgeometrie. |
| Leichte Gebrauchsspuren an den Kanten | Nachschleifen, falls das Werkzeug noch geeignet ist |
| Schwere Absplitterungen oder strukturelle Schäden | Ersatz bewerten |
| Korrekte Geometrie, aber übermäßiger Rundlauf | Werkzeugaufnahme und Spindel prüfen |
Einen umfassenderen Vergleich der Optionen zur Werkzeugwartung finden Sie in dem Artikel „Sollten Sie ersetzen, das Nachschleifen auslagern oder im eigenen Haus schleifen?“ .
6. Schlussfolgerung
Zu große oder nicht zentrierte Bohrungen erfordern mehr als nur den Austausch des Bohrers. Durch die Überprüfung der Bohrungsmaße, des Werkzeugrundlaufs und der Geometrie der Bohrspitze in der richtigen Reihenfolge können Hersteller die Ursache ermitteln und eine geeignete Korrekturmaßnahme auswählen.
Verbessern Sie die Konsistenz beim Bohrerschärfen mit PEIPING
PEIPING Precision Enterprise Co., Ltd. bietet Lösungen zum Bohrerschleifen für eine gleichbleibende Werkzeugvorbereitung. Kontaktieren Sie unser Team, um Ihre Anforderungen an das Bohrerschärfen zu besprechen.
Kontaktieren Sie PEIPING