
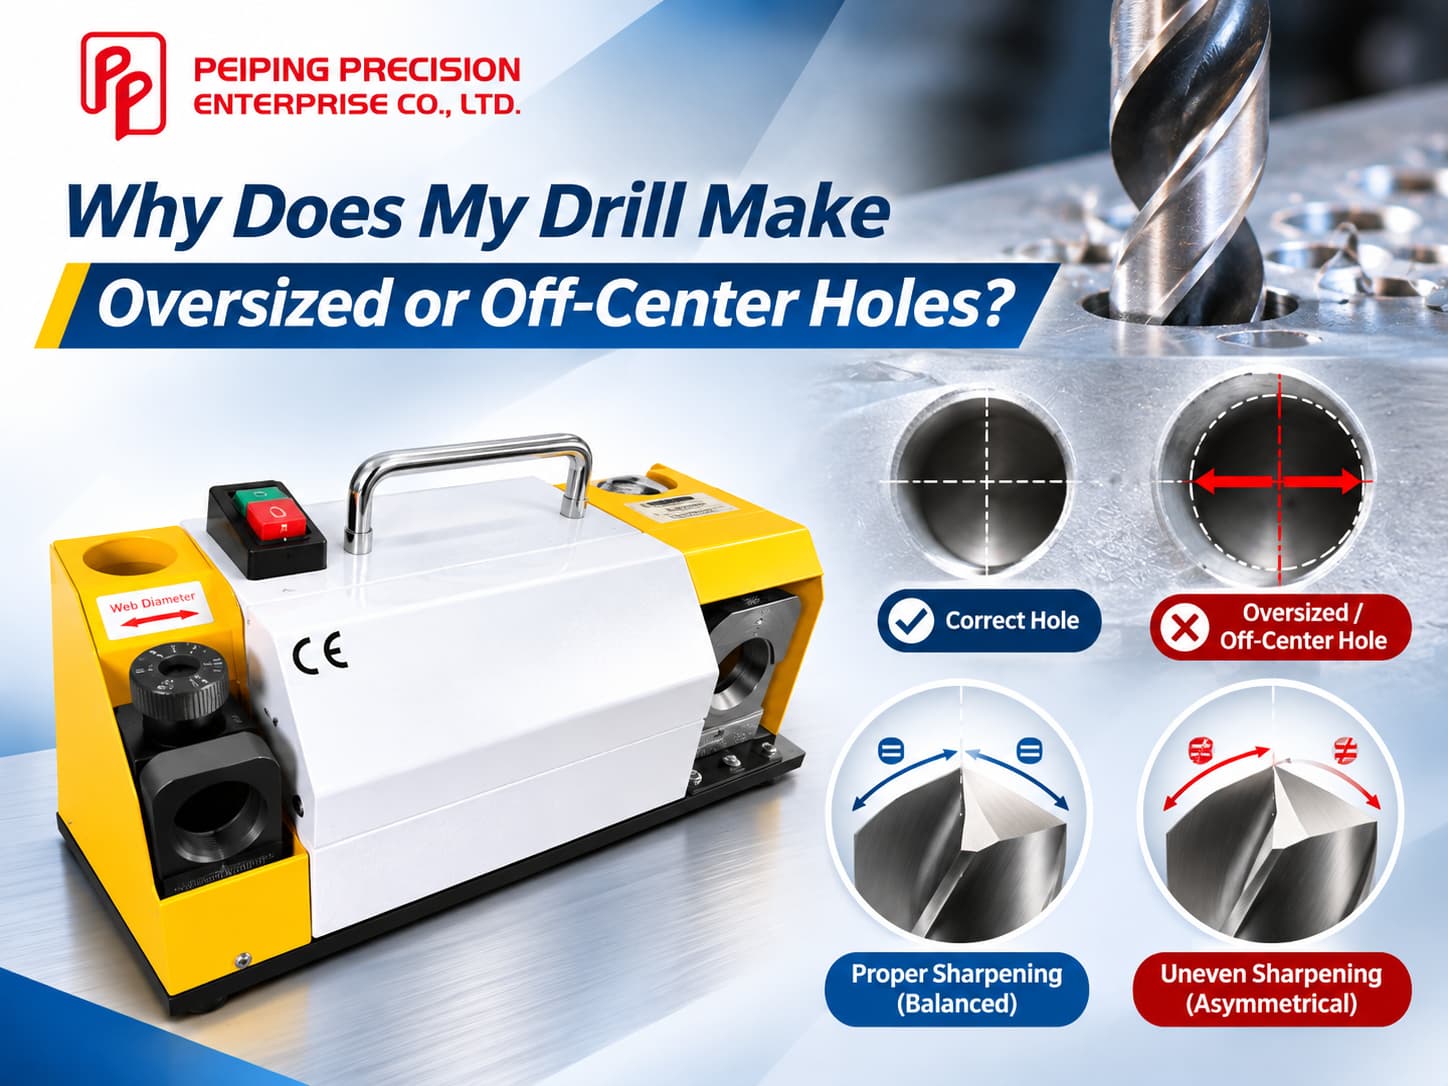
孔徑過大或孔位偏移,可能源自鑽頭刃磨不均、刀具偏擺、夾持不穩,或鑽削條件不當。其中常見的原因之一是鑽尖幾何形狀不對稱,會造成切削力不平衡,進而引發鑽頭偏滑、振動或孔徑尺寸不準確。
在調整加工參數之前,先找出問題根源,有助於製造業者提升鑽孔精度,並避免不必要的刀具更換。
1. 常見鑽孔問題及其成因
不同的鑽孔缺陷需要採取不同的改善措施。下表可協助您判斷應從何處著手排查。
| 鑽孔問題 | 可能原因 | 優先檢查項目 |
|---|---|---|
| 孔徑過大 | 切削刃不均、刀具偏擺、振動 | 鑽頭幾何形狀與偏擺 |
| 孔位偏移 | 鑽頭偏滑、定位誤差、刀具撓曲 | 鑽頭切入與對位 |
| 鑽頭偏滑 | 鑽尖偏心、起鑽導引不足 | 鑽尖與切入條件 |
| 顫振或振動 | 剛性不足、懸伸過長、切削參數不當 | 刀具夾持與工件夾持 |
| 表面粗糙度不佳 | 刃口磨耗、振動、排屑不良 | 切削刃與排屑狀況 |
孔徑過大不一定代表鑽頭直徑選錯。更換鑽頭前,請同時檢查刀具幾何形狀與加工條件。
2. 鑽頭刃磨不均如何影響孔精度?
鑽頭刃磨不均會影響切削平衡,尤其當兩側切削刃的長度、角度或後角不一致時更為明顯。
切削刃長度不等
當一側切削刃比另一側長時,切削力可能失去平衡,導致鑽頭撓曲並造成孔徑過大。
鑽尖偏心
鑽尖未正確置中,會增加鑽頭初次接觸工件時偏滑的風險,進而影響孔的位置精度。
後角不一致
切削刃後方的後角不一致,可能使其中一側以摩擦取代有效切削,導致發熱、振動增加,並加速刃口磨耗。
想進一步了解鑽頭研磨的基本知識,請參閱鑽頭研磨的關鍵作用。
3. 如何排除孔徑過大或孔位偏移問題
依照以下五個步驟,找出並改善鑽孔精度問題。
步驟一:量測孔的誤差
確認問題出在孔徑、孔位,還是兩者皆有。這有助於區分是切削不平衡還是定位誤差所致。
步驟二:檢查刀具夾持與偏擺
檢查刀把、主軸、工件夾持狀況與鑽頭懸伸長度,並使用合適的量錶在靠近切削端處量測偏擺。
步驟三:檢查鑽尖幾何形狀
在機台安全停止的狀態下,檢查切削刃長度、鑽尖對心、後角及刃口磨耗。
步驟四:採取適當的修正措施
若鑽尖不對稱,請使用合適的鑽頭研磨機重新研磨。若幾何形狀正確,則應進一步檢查切削參數、對位與切入條件。
步驟五:試鑽驗證
試鑽一孔並量測其孔徑與孔位。每次只調整一項因素,以確認哪項修正確實改善了精度。
4. 鑽頭何時該重新研磨?何時該更換?
當鑽頭刃口磨耗或鑽尖幾何形狀不正確時,重新研磨可恢復切削性能;但若刀具嚴重損壞,則可能需要更換。
| 鑽頭狀況 | 建議處置 |
|---|---|
| 切削刃不對稱 | 重新研磨並檢查對稱性 |
| 後角不正確 | 修正研磨幾何角度 |
| 輕微刃口磨耗 | 刀具狀況仍可用時重新研磨 |
| 嚴重崩刃或結構損壞 | 評估是否更換 |
| 幾何形狀正確但偏擺過大 | 檢查刀具夾持與主軸 |
如需更全面比較各種刀具維護方式,請閱讀刀具變鈍時,該更換、委外研磨,還是自行研磨?。
6. 結論
孔徑過大或孔位偏移,往往不是更換鑽頭就能解決。依正確順序檢查孔的量測結果、刀具偏擺與鑽尖幾何形狀,製造業者便能找出原因,並選擇適當的改善措施。