
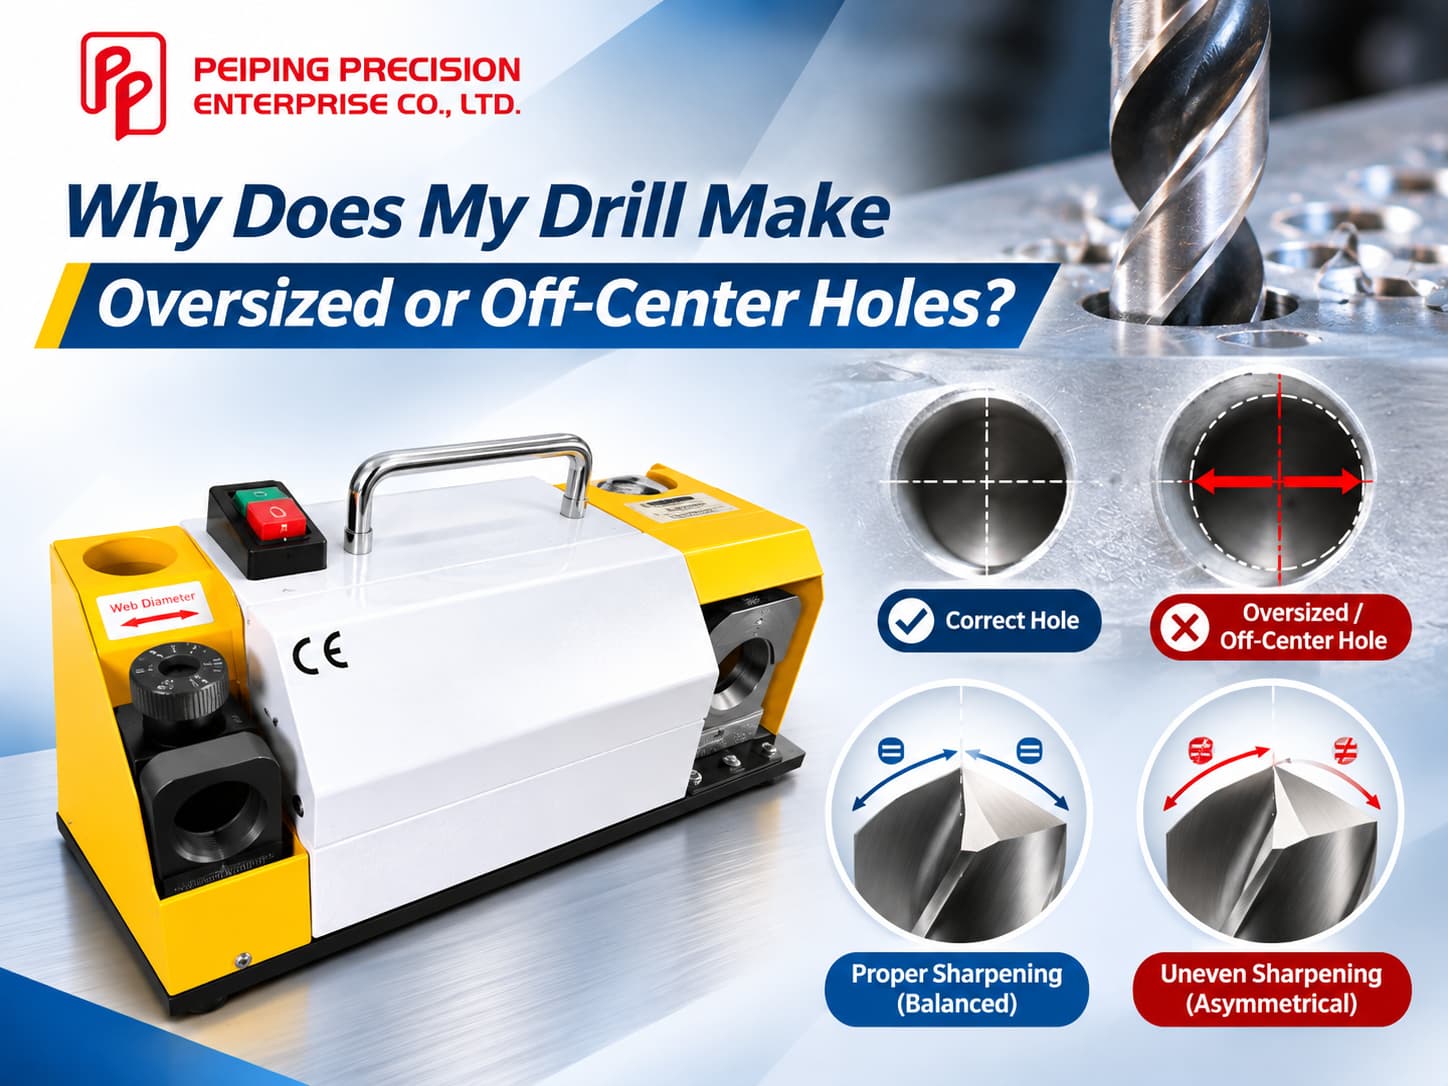
ड्रिल की धार असमान होने, टूल रनआउट, अस्थिर क्लैम्पिंग या अनुपयुक्त ड्रिलिंग स्थितियों के कारण छेद का आकार बड़ा या केंद्र से हटकर हो सकता है। इसका एक सामान्य कारण ड्रिल पॉइंट की असममित ज्यामिति है, जो असंतुलित कटिंग बल उत्पन्न करती है और ड्रिल के हिलने, कंपन या छेद के आकार में अशुद्धि का कारण बन सकती है।
मशीनिंग मापदंडों को समायोजित करने से पहले समस्या के स्रोत की पहचान करने से निर्माताओं को ड्रिलिंग की सटीकता में सुधार करने और अनावश्यक उपकरण प्रतिस्थापन से बचने में मदद मिल सकती है।
1. ड्रिलिंग से जुड़ी आम समस्याएं और उनके कारण
ड्रिलिंग में आने वाली विभिन्न प्रकार की खराबी के लिए अलग-अलग सुधारात्मक उपाय आवश्यक होते हैं। नीचे दी गई तालिका समस्या निवारण शुरू करने के स्थान को पहचानने में सहायक है।
| ड्रिलिंग समस्या | संभावित कारण | पहली जांच |
|---|---|---|
| बड़े आकार के छेद | असमान कटिंग लिप्स, टूल रनआउट, कंपन | ड्रिल ज्यामिति और रनआउट |
| केंद्र से हटकर छेद | ड्रिल वॉकिंग, पोजिशनिंग त्रुटियाँ, विक्षेपण | ड्रिल प्रवेश और संरेखण |
| ड्रिल बिट वॉकिंग | ड्रिल पॉइंट केंद्र से हट गया है, प्रारंभिक मार्गदर्शन अपर्याप्त है। | ड्रिल बिंदु और प्रवेश की शर्तें |
| खड़खड़ाहट या कंपन | कम कठोरता, अत्यधिक ओवरहैंग, अनुपयुक्त कटिंग पैरामीटर | औजार पकड़ना और काम पकड़ना |
| सतह की फिनिश खराब है | किनारों का घिसाव, कंपन, चिप निकासी संबंधी समस्याएं | तेज धार और चिप हटाने की क्षमता |
एक बड़ा छेद होना यह जरूरी नहीं दर्शाता कि ड्रिल का व्यास गलत है। ड्रिल बदलने से पहले उपकरण की ज्यामिति और मशीनिंग की स्थिति दोनों की जांच कर लें।
2. असमान ड्रिल शार्पनिंग छेद की सटीकता को कैसे प्रभावित करती है?
ड्रिल की असमान धार काटने के संतुलन को प्रभावित कर सकती है, खासकर जब दोनों काटने वाले किनारों की लंबाई, कोण या दूरी अलग-अलग हो।
असमान कटिंग लिप लंबाई
जब एक कटिंग लिप दूसरे की तुलना में लंबी होती है, तो कटिंग बल असंतुलित हो सकते हैं, जिससे ड्रिल में विचलन और बड़े आकार के छेद हो सकते हैं।
ऑफ-सेंटर ड्रिल पॉइंट
गलत तरीके से केंद्रित ड्रिल पॉइंट, वर्कपीस के साथ प्रारंभिक संपर्क के दौरान ड्रिल के फिसलने का खतरा बढ़ा सकता है, जिससे छेद की स्थिति प्रभावित हो सकती है।
असमान क्लीयरेंस कोण
काटने वाले किनारों के पीछे असमान क्लीयरेंस के कारण एक तरफ से कुशलतापूर्वक काटने के बजाय रगड़ लगने की संभावना बढ़ जाती है, जिससे गर्मी, कंपन और किनारों का घिसाव बढ़ जाता है।
ड्रिल को तेज करने के मूलभूत सिद्धांतों के बारे में अतिरिक्त जानकारी के लिए, ड्रिल बिट को तेज करने की महत्वपूर्ण भूमिका देखें।
3. बड़े आकार के या केंद्र से हटकर बने छेदों की समस्या का निवारण कैसे करें
ड्रिलिंग की सटीकता से जुड़ी समस्याओं को पहचानने और उनका समाधान करने के लिए इन पांच चरणों का पालन करें।
चरण 1: छेद की त्रुटि को मापें
जाँच करें कि समस्या छेद के व्यास, स्थिति या दोनों से संबंधित है या नहीं। इससे काटने में असंतुलन और स्थिति संबंधी त्रुटियों के बीच अंतर करने में मदद मिलती है।
चरण 2: टूलहोल्डिंग और रनआउट की जाँच करें
टूलहोल्डर, स्पिंडल, वर्कपीस क्लैम्पिंग और ड्रिल ओवरहैंग की जांच करें। उपयुक्त इंडिकेटर का उपयोग करके कटिंग एंड के पास रनआउट को मापें।
चरण 3: ड्रिल पॉइंट की ज्यामिति का निरीक्षण करें
मशीन को सुरक्षित रूप से रोक देने के बाद, कटिंग लिप की लंबाई, पॉइंट सेंटरिंग, क्लीयरेंस एंगल और एज वियर की जांच करें।
चरण 4: उचित सुधार लागू करें
एक उपयुक्त ड्रिल बिट शार्पनिंग मशीन का उपयोग करके असममित ड्रिल पॉइंट को पुनः ग्राइंड करें। यदि ज्यामिति सही है, तो कटिंग पैरामीटर, अलाइनमेंट और प्रवेश स्थितियों की जांच करें।
चरण 5: परीक्षण छेद से सत्यापित करें
एक परीक्षण छेद ड्रिल करें और उसका व्यास और स्थिति मापें। सटीकता में सुधार लाने वाले सुधार की पुष्टि करने के लिए एक-एक करके कारकों को बदलें।
4. ड्रिल बिट को कब रीग्राइंड या रिप्लेस करना चाहिए?
यदि ड्रिल के किनारे घिस गए हों या नोक की बनावट गलत हो, तो रीग्राइंडिंग से काटने की क्षमता बहाल हो सकती है। हालांकि, गंभीर रूप से क्षतिग्रस्त उपकरणों को बदलना पड़ सकता है।
| ड्रिल की स्थिति | अनुशंसित कार्रवाई |
|---|---|
| असमान रूप से कटे होंठ | पुनः पीसें और समरूपता का निरीक्षण करें |
| गलत क्लीयरेंस कोण | ग्राइंडिंग ज्यामिति को सही करें |
| किनारों पर मामूली घिसाव | यदि उपकरण उपयुक्त बना रहे तो उसे दोबारा पीस लें। |
| गंभीर टूट-फूट या संरचनात्मक क्षति | प्रतिस्थापन का मूल्यांकन करें |
| सही ज्यामिति लेकिन अत्यधिक रनआउट | टूलहोल्डिंग और स्पिंडल का निरीक्षण करें |
टूल रखरखाव विकल्पों की व्यापक तुलना के लिए, पढ़ें क्या आपको टूल को बदलना चाहिए, रीग्राइंडिंग को आउटसोर्स करना चाहिए या इन-हाउस ग्राइंडिंग करनी चाहिए?
6. निष्कर्ष
बड़े आकार के या केंद्र से हटकर बने छेदों के लिए केवल ड्रिल बिट बदलना ही पर्याप्त नहीं है। छेद के माप, टूल रनआउट और ड्रिल पॉइंट की ज्यामिति की सही क्रम में जाँच करके, निर्माता कारण का पता लगा सकते हैं और उचित सुधारात्मक कार्रवाई का चयन कर सकते हैं।
PEIPING के साथ ड्रिल की धार तेज करने की एकरूपता में सुधार करें
PEIPING Precision Enterprise Co., Ltd. एकसमान टूल प्रिपरेशन के लिए ड्रिल ग्राइंडिंग समाधान प्रदान करती है। ड्रिल शार्पनिंग संबंधी अपनी आवश्यकताओं पर चर्चा करने के लिए हमारी टीम से संपर्क करें।
पेइपिंग से संपर्क करें