
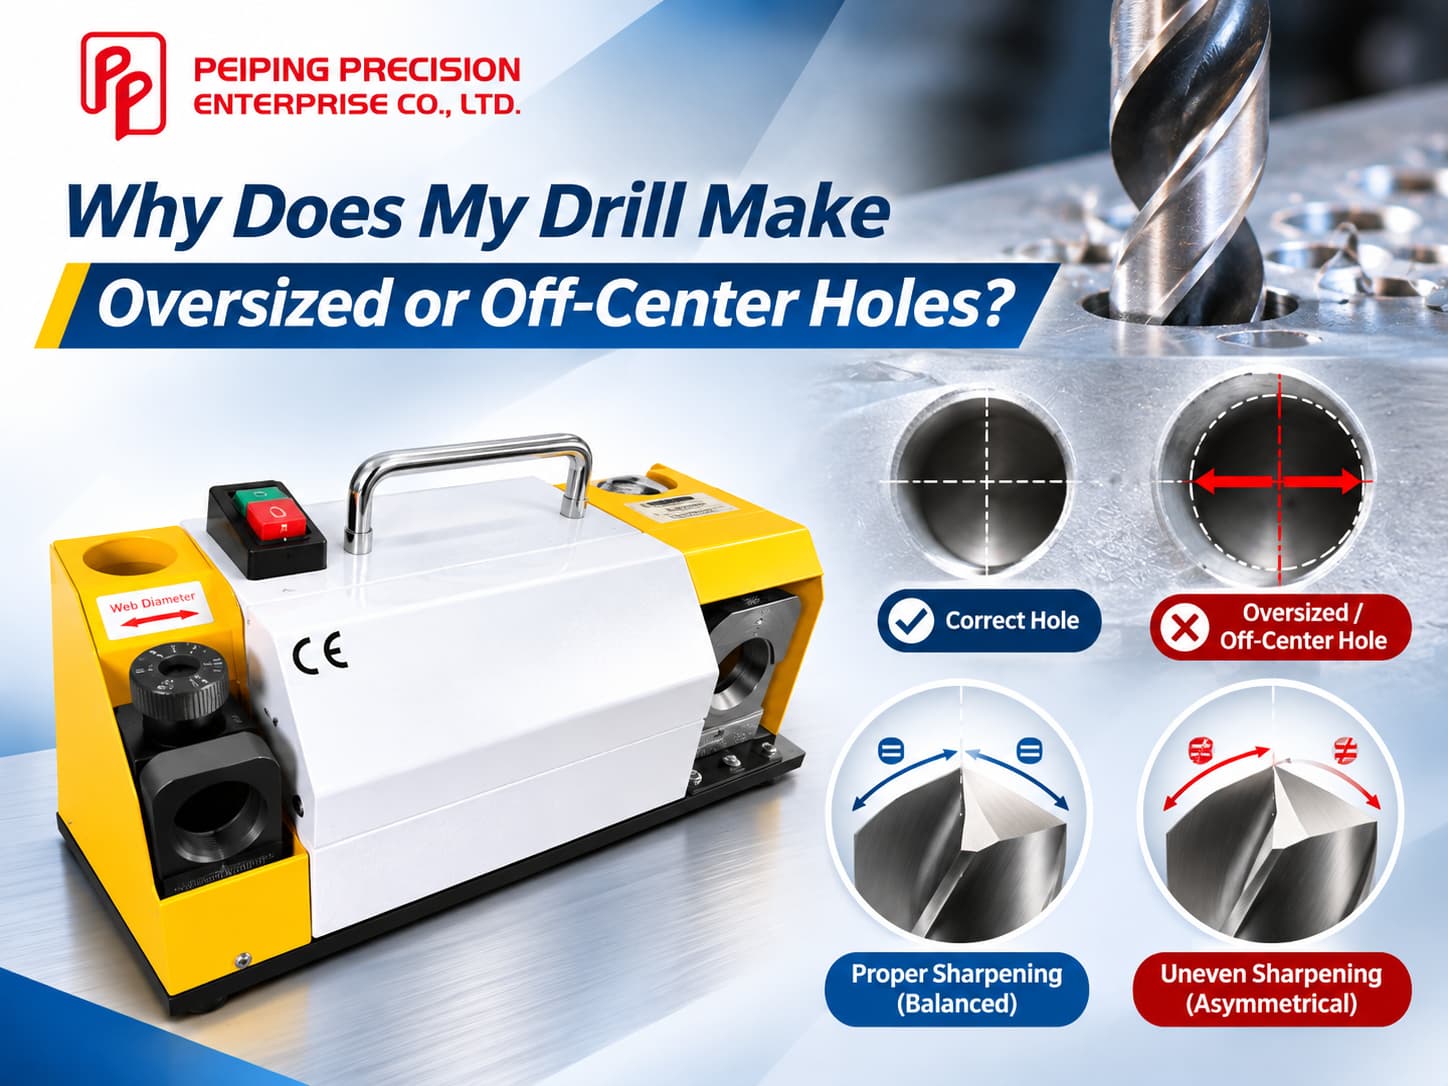
孔径过大或孔位偏移,可能源于钻头刃磨不均、刀具跳动、装夹不稳,或钻削条件不当。其中常见原因之一是钻尖几何形状不对称,会造成切削力不平衡,进而导致走钻、振动或孔径尺寸不准确。
在调整加工参数之前先找出问题根源,有助于制造企业提高钻孔精度,并避免不必要的刀具更换。
1. 常见钻孔问题及其成因
不同的钻孔缺陷需要采取不同的纠正措施。下表可帮助您确定从哪里着手排查。
| 钻孔问题 | 可能原因 | 优先检查项目 |
|---|---|---|
| 孔径过大 | 切削刃不对称、刀具跳动、振动 | 钻头几何形状与跳动 |
| 孔位偏移 | 走钻、定位误差、刀具偏斜 | 钻头切入与对中 |
| 走钻 | 钻尖偏心、起钻导向不足 | 钻尖与切入条件 |
| 颤振或振动 | 刚性不足、悬伸过长、切削参数不当 | 刀具装夹与工件装夹 |
| 表面质量差 | 刃口磨损、振动、排屑不畅 | 切削刃与排屑情况 |
孔径过大并不一定意味着钻头直径选错。更换钻头前,请同时检查刀具几何形状和加工条件。
2. 钻头刃磨不均如何影响孔加工精度?
钻头刃磨不均会影响切削平衡,尤其是当两条切削刃的长度、角度或后角不一致时。
切削刃长度不等
当一条切削刃比另一条长时,切削力可能失去平衡,导致钻头偏斜,造成孔径过大。
钻尖偏心
钻尖未正确对中,会增加钻头初次接触工件时走钻的风险,从而影响孔的位置精度。
后角不一致
切削刃后方的后角不一致,可能导致一侧以摩擦代替有效切削,使切削热和振动增加,并加剧刃口磨损。
如需进一步了解钻头刃磨的基础知识,请参阅钻头刃磨的关键作用。
3. 如何排查孔径过大或孔位偏移问题
按照以下五个步骤,找出并解决钻孔精度问题。
第一步:测量孔的误差
确认问题出在孔径、孔位,还是两者兼有。这有助于区分是切削不平衡还是定位误差所致。
第二步:检查刀具装夹与跳动
检查刀柄、主轴、工件装夹情况以及钻头悬伸长度,并使用合适的百分表在靠近切削端处测量跳动。
第三步:检查钻尖几何形状
在机床安全停机的状态下,检查切削刃长度、钻尖对中、后角及刃口磨损情况。
第四步:采取相应的纠正措施
如钻尖不对称,请使用合适的钻头研磨机重新刃磨。如几何形状正确,则应进一步检查切削参数、对中和切入条件。
第五步:试钻验证
试钻一个孔并测量其孔径和孔位。每次只调整一个因素,以确认哪项纠正措施真正提高了精度。
4. 钻头何时应重新刃磨?何时应更换?
当钻头刃口磨损或钻尖几何形状不正确时,重新刃磨可以恢复切削性能;但如果刀具严重损坏,则可能需要更换。
| 钻头状况 | 建议措施 |
|---|---|
| 切削刃不对称 | 重新刃磨并检查对称性 |
| 后角不正确 | 修正刃磨几何角度 |
| 刃口轻微磨损 | 刀具状况尚可时重新刃磨 |
| 严重崩刃或结构损坏 | 评估是否更换 |
| 几何形状正确但跳动过大 | 检查刀具装夹和主轴 |
如需更全面地比较各种刀具维护方式,请阅读刀具变钝后,应该更换、外协刃磨,还是自行刃磨?。
6. 结论
孔径过大或孔位偏移,往往不是简单更换钻头就能解决的。按照正确的顺序检查孔的测量结果、刀具跳动和钻尖几何形状,制造企业就能找出原因,并选择合适的纠正措施。