
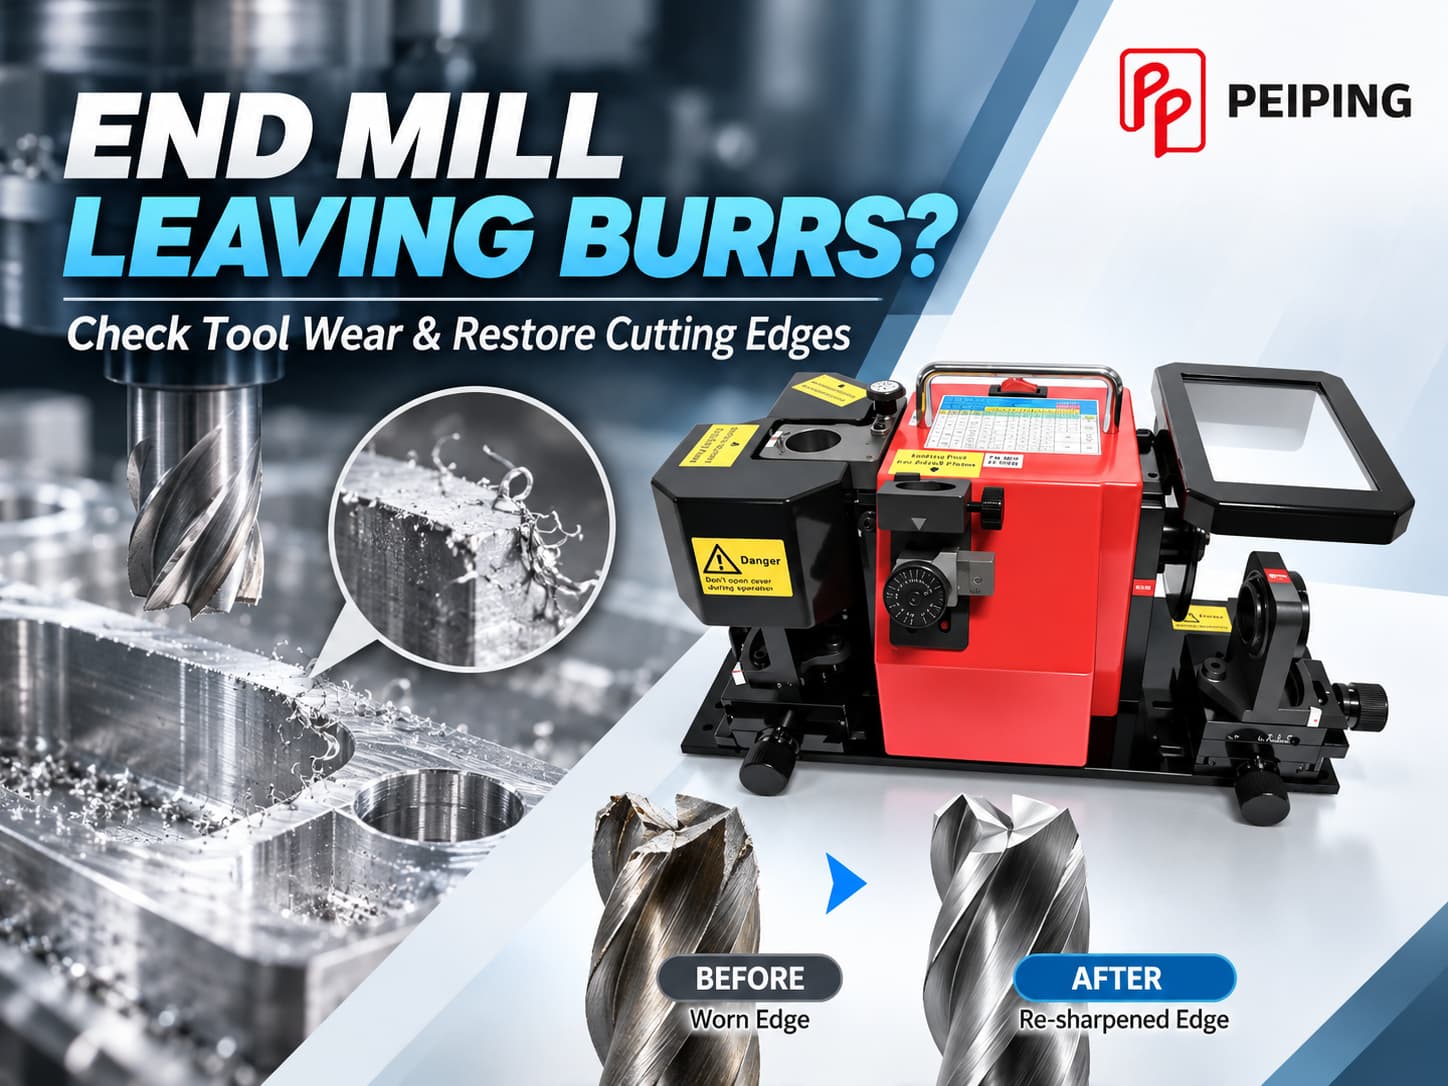
CNC 铣削后出现毛刺,会增加去毛刺时间、影响零件质量,甚至妨碍装配。虽然切削参数和刀具路径都可能导致毛刺,但磨损或崩刃的立铣刀也是必须排查的重要因素。
北平精密提供刀具研磨解决方案,帮助制造商维护刀具。本文将介绍如何判断立铣刀磨损、何时适合重新刃磨,以及如何选择合适的铣刀研磨设备。
正在寻找刃磨解决方案? 浏览我们的 铣刀研磨机 ,比较各款机型。
1. 为什么立铣刀会产生毛刺?
毛刺是加工时材料被挤压推移、而不是被干净切除所形成的多余凸起边缘,常出现在刀具出口处、工件边缘及面与面交接处。
以下情况可能导致毛刺增多:
- 刃口磨损: 刃口变钝或磨损,会增加摩擦和材料变形。
- 刃口崩缺: 局部损伤可能造成切削结果不规则。
- 进给与转速不当: 每齿进给量不合适会影响切屑形成。
- 刀具路径条件: 切削方向和刀具出口几何会影响毛刺形成。
- 工件材料: 在特定条件下,延展性较高的金属可能产生较大的毛刺。
- 刀具跳动或振动: 切削不稳定可能导致边缘质量不一致。
2. 如何判断立铣刀磨损
生产中毛刺增多时,检查立铣刀是排查问题的重要步骤。
常见预警信号
| 症状 | 可能原因 |
|---|---|
| 毛刺尺寸变大 | 刃口变钝或磨损 |
| 表面质量变差 | 刃口磨损、振动或摩擦 |
| 主轴负载升高 | 切削阻力增大 |
| 切削纹路不规则 | 刀齿崩缺或刀具跳动 |
| 刃口可见损伤 | 后刀面磨损、裂纹或崩刃 |
重磨前的三项检查
步骤 1:检查刀具
清洁立铣刀,并使用适当倍率的放大设备检查端刃、周刃及刀尖角。
步骤 2:对比加工结果
在相近条件下用状态良好的立铣刀试切。若毛刺减少,说明原刀具可能是问题来源之一。
步骤 3:确认加工设置
决定重磨前,先检查刀具跳动、工件装夹、切削参数及刀具路径条件。
3. 何时该刃磨或更换立铣刀?
并非所有磨损的立铣刀都能经济、安全地修复。是否适合重磨,取决于刀具材料、剩余尺寸及损伤程度。
| 刀具状态 | 建议处理方式 |
|---|---|
| 轻微且均匀的磨损 | 可考虑重磨 |
| 中度后刀面磨损 | 评估几何能否恢复 |
| 小范围局部崩刃 | 评估损伤深度与剩余材料 |
| 严重断裂或裂纹 | 更换刀具 |
| 剩余直径不足 | 若无法满足尺寸要求则更换 |
对于涂层硬质合金(钨钢)立铣刀,刃磨可能会去除部分原有涂层。根据用途不同,可能需要重新涂层。
4. 如何刃磨磨损的立铣刀:重磨关键步骤
立铣刀刃磨不只是把刃口磨锋利,研磨过程必须保留刀具用途所需的切削几何。
步骤 1:确认立铣刀几何
确认刀具材料、直径、刃数、螺旋角及端部形状。平底、圆角(R 角)及球头立铣刀可能需要不同的研磨设置。
步骤 2:选择砂轮
硬质合金刀具通常使用金刚石砂轮,高速钢刀具则多使用 CBN 砂轮。砂轮选择和研磨条件应遵循刀具及设备制造商的建议。
步骤 3:修复端刃
需要刃磨端面时,应恢复适当的端刃后角与刃口几何,保持各刃之间的一致性,避免过度去除材料。
步骤 4:必要时重磨周刃
若磨损延伸至周刃,可能需要额外研磨以恢复原设计几何。
周刃和螺旋刃研磨需要具备相应能力的机床和附件,并非所有小型铣刀研磨机都支持此类加工。
步骤 5:检查容屑槽几何
容屑槽不一定需要重磨。如需重磨,必须保留原设计的排屑几何和刃口强度。
步骤 6:检查刃磨后的刀具
进行受控试切前,先检查刃口是否有裂纹、崩刃或磨削损伤。
5. 手工刃磨 vs. 工具磨床
手工刃磨或许适用于少量、非关键的维护,但要精确恢复立铣刀几何,需要相当高的操作技能。
专用铣刀研磨机可简化所支持刀具的定位;万能工具磨床搭配合适的附件,则能提供更大的灵活性。
| 比较项目 | 手工刃磨 | 专用研磨机 | 万能工具磨床 |
|---|---|---|---|
| 设置难易度 | 取决于技能 | 所支持刀具有导向定位 | 设置灵活性更高 |
| 重复性 | 取决于操作者 | 通常更一致 | 取决于设置与机床 |
| 刀具兼容性 | 有限 | 特定刀具尺寸和类型 | 搭配附件范围更广 |
| 最佳应用 | 少量维护 | 常规刃磨兼容的立铣刀 | 多样或复杂的刀具 |
合适的设备取决于需要刃磨的刀具、所需加工项目以及车间的生产需求。
6. 北平精密推荐铣刀研磨机
北平精密针对不同刀具尺寸和重磨需求,提供多种研磨解决方案。以下机型为 CNC 加工车间和刀具维护部门提供实用选择。
PP-12DM / PP-20DM — 模组化多功能铣刀研磨机
PP-12DM: Ø6–12 mm | PP-20DM: Ø6–20 mm
这些机型除立铣刀再刃磨外,北平精密还提供多项附加功能,包括切断、延有效长+磨侧固、底刃钝化及 R 角(尖角保护)研磨,并可加购扩展套件升级功能。
PP-50 — 万能工具磨床
对于需要更高研磨灵活性的工具车间,PP-50 搭配合适附件可研磨多种刀具。北平精密提供的配置包括 50D 端铣刀研磨配件及选购的螺旋刀具研磨配件。
当刃磨需求超出常规端面研磨时,这款机型更为适合。
该选择哪一款北平精密研磨机?
如果是常规刃磨兼容的小型立铣刀,可先比较 PP-12D 和 PP-20D。如需额外的刃口处理或 R 角加工,请参考 PP-12DM / PP-20DM。
如需研磨更多种类的刀具或进行更多研磨加工,可考虑 PP-50 搭配合适附件。
7. 重磨后如何检查立铣刀质量
刃磨后的立铣刀重新投入生产前,应确认其是否满足加工要求。
刃口状态
检查是否有崩刃、裂纹和磨削损伤。
后角几何
确认修复后的后角和刀齿几何适合该立铣刀设计。
刀具尺寸
测量直径及相关切削尺寸,并在适当的检测条件下确认跳动。
试切
进行受控加工测试,并评估:
- 毛刺形成与边缘质量
- 表面光洁度
- 尺寸精度
- 切削稳定性
- 刀具磨损进程
若刃磨后毛刺仍然过多,应检查切削参数、刀具路径、工件装夹和材料特性,而不是反复研磨刀具。
8. 结论:良好的毛刺控制,从正确的刀具维护开始
CNC 铣削时毛刺过多可能意味着立铣刀磨损,但有效排查问题需要同时检查刀具状态和加工条件。
在适合重磨的情况下,保持正确的刃口几何是让刀具恢复生产效能的关键。
北平精密针对不同车间需求,提供立铣刀刃磨和刀具研磨解决方案。无论您需要小型研磨机进行常规刀具维护,还是需要万能工具磨床应对更多样的应用,选择与刀具匹配的设备,都是获得稳定重磨质量的第一步。
更多技术文章