
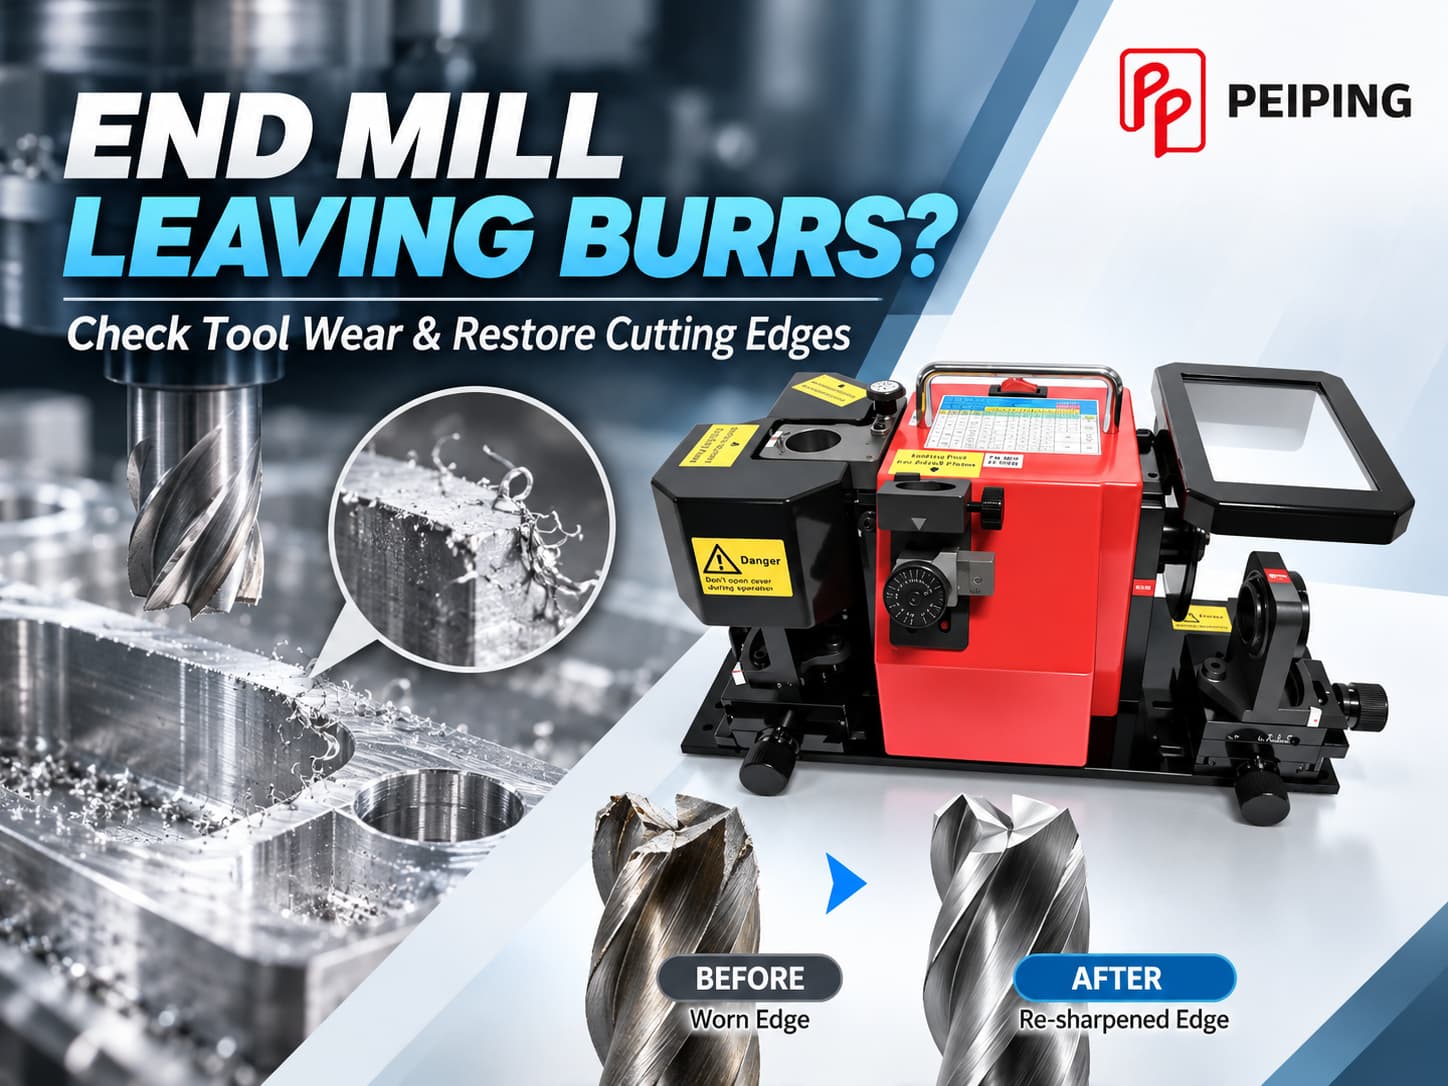
CNC 銑削後出現毛邊,會增加去毛邊時間、影響零件品質,甚至干擾組裝。雖然切削參數與刀具路徑都可能導致毛邊,但磨耗或崩刃的立銑刀也是必須檢查的重要因素。
北平精密提供刀具研磨解決方案,協助製造商維護刀具。本文將說明如何判斷立銑刀磨耗、何時適合重新研磨,以及如何選擇合適的銑刀研磨設備。
正在尋找研磨解決方案嗎? 瀏覽我們的 銑刀研磨機 ,比較各款機型。
1. 為什麼立銑刀會產生毛邊?
毛邊是加工時材料被擠壓推移、而非被乾淨切除所形成的多餘凸起邊緣,常出現在刀具出口處、工件邊緣及面與面交接處。
以下情況可能使毛邊增加:
- 刃口磨耗: 刃口變圓或磨耗,會增加摩擦與材料變形。
- 刃口崩缺: 局部損傷可能造成切削結果不規則。
- 進給與轉速不當: 每刃進給量不合適會影響切屑成形。
- 刀具路徑條件: 切削方向與刀具出口幾何會影響毛邊形成。
- 工件材料: 在特定條件下,延展性較高的金屬可能產生較大毛邊。
- 刀具偏擺或振動: 切削不穩定可能導致邊緣品質不一致。
2. 如何判斷立銑刀磨耗
當生產中毛邊增加時,檢查立銑刀是排除問題的重要步驟。
常見警訊
| 症狀 | 可能原因 |
|---|---|
| 毛邊尺寸變大 | 刃口變圓或磨耗 |
| 表面粗糙度變差 | 刃口磨耗、振動或摩擦 |
| 主軸負載升高 | 切削阻力增加 |
| 切削紋路不規則 | 刀齒崩缺或刀具偏擺 |
| 刃口可見損傷 | 刀腹磨耗、裂痕或崩刃 |
重磨前的三項檢查
步驟 1:檢查刀具
清潔立銑刀,並以適當倍率的放大設備檢查底刃、周刃及刀尖角。
步驟 2:比較加工結果
在相近條件下以狀態良好的立銑刀試切。若毛邊減少,原刀具可能就是問題來源之一。
步驟 3:確認加工設定
決定重磨前,先檢查刀具偏擺、工件夾持、切削參數及刀具路徑條件。
3. 何時該重磨或更換立銑刀?
並非所有磨耗的立銑刀都能經濟且安全地修復。是否適合重磨,取決於刀具材質、剩餘尺寸及損傷程度。
| 刀具狀態 | 建議處理方式 |
|---|---|
| 輕微且均勻的磨耗 | 可考慮重磨 |
| 中度刀腹磨耗 | 評估幾何是否能恢復 |
| 小範圍局部崩刃 | 評估損傷深度與剩餘材料 |
| 嚴重斷裂或裂痕 | 更換刀具 |
| 剩餘直徑不足 | 若無法符合尺寸要求則更換 |
對於塗層鎢鋼立銑刀,研磨可能會去除部分原有塗層。視用途而定,可能需要重新塗層。
4. 如何研磨磨耗的立銑刀:重磨關鍵步驟
立銑刀研磨不只是把刃口磨利,研磨過程必須保留刀具用途所需的切削幾何。
步驟 1:確認立銑刀幾何
確認刀具材質、直徑、刃數、螺旋角及端部形狀。平底、圓鼻(R 角)及球頭立銑刀可能需要不同的研磨設定。
步驟 2:選擇砂輪
鎢鋼刀具通常使用鑽石砂輪,高速鋼刀具則多使用 CBN 砂輪。砂輪選擇與研磨條件應依照刀具及設備製造商的建議。
步驟 3:修復底刃
需要研磨端面時,應恢復適當的底刃後角與刃口幾何,並保持各刃之間的一致性,避免過度去除材料。
步驟 4:必要時重磨周刃
若磨耗延伸至周刃,可能需要額外研磨以恢復原設計幾何。
周刃與螺旋刃研磨需要具備相應能力的機台與配件,並非所有小型銑刀研磨機都支援這類加工。
步驟 5:檢查容屑槽幾何
容屑槽不一定需要重磨。若需要,必須保留原設計的排屑幾何與刃口強度。
步驟 6:檢查研磨後的刀具
進行受控試切前,先檢查刃口是否有裂痕、崩刃或研磨損傷。
5. 手工研磨 vs. 工具磨床
手工研磨或許適用於少量、非關鍵的保養,但要精準恢復立銑刀幾何,需要相當高的操作技術。
專用銑刀研磨機可簡化支援刀具的定位;萬能工具磨床搭配適當配件,則能提供更大的彈性。
| 比較項目 | 手工研磨 | 專用研磨機 | 萬能工具磨床 |
|---|---|---|---|
| 設定難易度 | 取決於技術 | 支援刀具有導引定位 | 設定彈性較高 |
| 重現性 | 取決於操作者 | 通常較一致 | 取決於設定與機台 |
| 刀具相容性 | 有限 | 特定刀具尺寸與類型 | 搭配配件範圍更廣 |
| 最佳應用 | 少量保養 | 例行研磨相容立銑刀 | 多樣或複雜的刀具 |
合適的設備取決於要研磨的刀具、所需加工項目及工廠的生產需求。
6. 北平精密推薦銑刀研磨機
北平精密針對不同刀具尺寸與重磨需求,提供多種研磨解決方案。以下機型為 CNC 加工廠及刀具保養部門提供實用選擇。
PP-12DM / PP-20DM — 模組化多功能銑刀研磨機
PP-12DM: Ø6–12 mm | PP-20DM: Ø6–20 mm
這些機型除了立銑刀再研磨外,北平精密亦提供多項附加功能,包括切斷、延有效長+磨側固、底刃鈍化及 R 角(尖角保護)研磨,並可加購擴充套件升級功能。
PP-50 — 萬能工具磨床
對於需要更高研磨彈性的工具室,PP-50 搭配適當配件可研磨多種刀具。北平精密提供的配置包含 50D 端銑刀研磨配件,以及選購的螺旋刀具研磨配件。
當研磨需求超出例行端面研磨時,這款機型更為適合。
該選擇哪一款北平精密研磨機?
若是例行研磨相容的小型立銑刀,可先比較 PP-12D 與 PP-20D。若需要額外的刃口處理或 R 角加工,請參考 PP-12DM / PP-20DM。
若需研磨更多種類的刀具或進行更多研磨加工,可考慮 PP-50 搭配適當配件。
依刀具直徑、材質及研磨需求,比較北平精密的研磨解決方案。
瀏覽研磨機7. 重磨後如何檢查立銑刀品質
研磨後的立銑刀重新投入生產前,應確認是否符合加工要求。
刃口狀態
檢查是否有崩刃、裂痕及研磨損傷。
後角幾何
確認修復後的後角與刀齒幾何適合該立銑刀設計。
刀具尺寸
量測直徑及相關切削尺寸,並在適當的檢測條件下確認偏擺。
試切
進行受控加工測試,並評估:
- 毛邊形成與邊緣品質
- 表面粗糙度
- 尺寸精度
- 切削穩定性
- 刀具磨耗進程
若研磨後毛邊仍然過多,應檢查切削參數、刀具路徑、工件夾持及材料特性,而不是反覆研磨刀具。
8. 結論:良好的毛邊控制,從正確的刀具保養開始
CNC 銑削時毛邊過多可能代表立銑刀磨耗,但有效排除問題需要同時檢查刀具狀態與加工條件。
在適合重磨的情況下,維持正確的刃口幾何是讓刀具恢復生產效能的關鍵。
北平精密針對不同工廠需求,提供立銑刀研磨與刀具研磨解決方案。無論您需要小型研磨機進行例行刀具保養,或需要萬能工具磨床應對更多元的應用,選擇與刀具相符的設備,是獲得穩定重磨品質的第一步。