
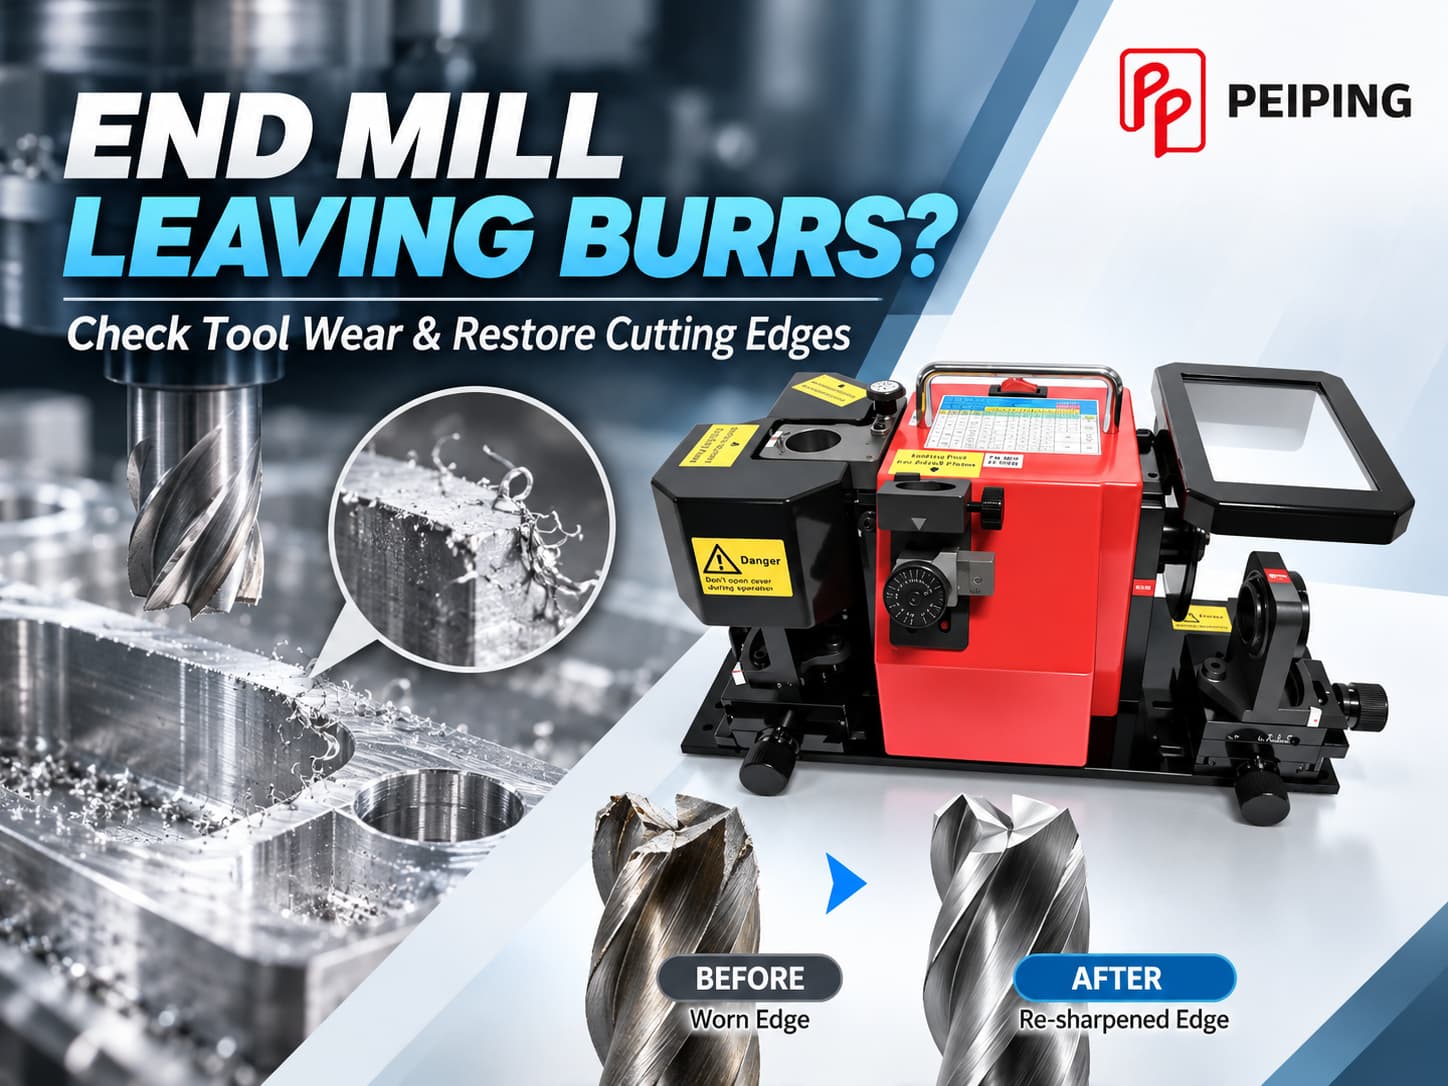
CNC मिलिंग के बाद बनने वाले बर (Burr) डीबरिंग का समय बढ़ा सकते हैं, पार्ट की गुणवत्ता को प्रभावित कर सकते हैं और असेंबली में बाधा डाल सकते हैं। हालांकि कटिंग पैरामीटर और टूलपाथ भी बर बनने में योगदान दे सकते हैं, लेकिन घिसी हुई या चिप हुई एंड मिल भी जांचने योग्य एक महत्वपूर्ण कारण है।
PEIPING में, हम कटिंग टूल ग्राइंडिंग समाधान प्रदान करते हैं जो निर्माताओं को अपने टूल्स का रखरखाव करने में मदद करते हैं। इस गाइड में हम बताते हैं कि एंड मिल के घिसाव की पहचान कैसे करें, री-ग्राइंडिंग कब उचित है, और उपयुक्त एंड मिल शार्पनिंग उपकरण का चयन कैसे करें।
शार्पनिंग समाधान खोज रहे हैं? उपलब्ध मॉडलों की तुलना करने के लिए हमारे एंड मिल ग्राइंडर देखें।
1. एंड मिल बर क्यों छोड़ती है?
बर अवांछित उभरे हुए किनारे होते हैं, जो तब बनते हैं जब मशीनिंग के दौरान सामग्री साफ़ तरीके से हटने के बजाय विस्थापित हो जाती है। ये अक्सर टूल के निकास स्थानों, किनारों और एक-दूसरे को काटती सतहों के पास दिखाई देते हैं।
कई स्थितियां बर बनने को बढ़ा सकती हैं:
- कटिंग एज का घिसाव: गोल या घिसे हुए किनारे घर्षण और सामग्री विरूपण को बढ़ा सकते हैं।
- चिप हुई कटिंग एज: स्थानीय क्षति से कटिंग के परिणाम अनियमित हो सकते हैं।
- गलत फीड और स्पीड: अनुपयुक्त चिप लोड चिप बनने को प्रभावित कर सकता है।
- टूलपाथ की स्थितियां: कटिंग दिशा और टूल निकास ज्यामिति बर बनने को प्रभावित करती हैं।
- वर्कपीस सामग्री: तन्य (डक्टाइल) धातुएं कुछ स्थितियों में बड़े बर बना सकती हैं।
- टूल रनआउट या कंपन: अस्थिर कटिंग से किनारों की गुणवत्ता असमान हो सकती है।
2. एंड मिल के घिसाव की पहचान कैसे करें
उत्पादन के दौरान बर बढ़ने पर एंड मिल का निरीक्षण समस्या निवारण का एक महत्वपूर्ण चरण है।
सामान्य चेतावनी संकेत
| लक्षण | संभावित कारण |
|---|---|
| बर का आकार बढ़ना | गोल या घिसी हुई कटिंग एज |
| खराब सतह फिनिश | कटिंग एज घिसाव, कंपन या घर्षण |
| स्पिंडल लोड बढ़ना | कटिंग प्रतिरोध में वृद्धि |
| अनियमित कटिंग निशान | चिप हुए दांत या टूल रनआउट |
| दिखाई देने वाली एज क्षति | फ्लैंक घिसाव, दरारें या चिपिंग |
री-ग्राइंडिंग से पहले तीन जांच
चरण 1: टूल का निरीक्षण करें
एंड मिल को साफ़ करें और उपयुक्त आवर्धन से एंड कटिंग एज, परिधीय एज और कटिंग कोनों की जांच करें।
चरण 2: मशीनिंग परिणामों की तुलना करें
समान परिस्थितियों में एक अच्छी स्थिति वाली एंड मिल का परीक्षण करें। यदि बर कम होते हैं, तो मूल टूल समस्या का कारण हो सकता है।
चरण 3: सेटअप की पुष्टि करें
री-ग्राइंड करने का निर्णय लेने से पहले टूल रनआउट, वर्कहोल्डिंग, कटिंग पैरामीटर और टूलपाथ की स्थितियों की जांच करें।
3. एंड मिल को कब शार्प करें या बदलें?
हर घिसी हुई एंड मिल को किफ़ायती या सुरक्षित रूप से बहाल नहीं किया जा सकता। री-ग्राइंडिंग की उपयुक्तता टूल सामग्री, शेष आयाम और क्षति की गंभीरता पर निर्भर करती है।
| टूल की स्थिति | अनुशंसित कार्रवाई |
|---|---|
| मामूली, समान घिसाव | री-ग्राइंडिंग पर विचार करें |
| मध्यम फ्लैंक घिसाव | आकलन करें कि ज्यामिति बहाल हो सकती है या नहीं |
| छोटी स्थानीय चिपिंग | क्षति की गहराई और शेष सामग्री का मूल्यांकन करें |
| गंभीर टूट-फूट या दरारें | टूल बदलें |
| अपर्याप्त शेष व्यास | यदि आयामी आवश्यकताएं पूरी न हों तो बदलें |
कोटेड कार्बाइड एंड मिल के लिए, शार्पनिंग से मूल कोटिंग का कुछ हिस्सा हट सकता है। इच्छित अनुप्रयोग के अनुसार री-कोटिंग आवश्यक हो सकती है।
4. घिसी हुई एंड मिल को कैसे शार्प करें: री-ग्राइंडिंग के मुख्य चरण
एंड मिल शार्पनिंग केवल धारदार किनारा बनाने से कहीं अधिक है। ग्राइंडिंग प्रक्रिया को टूल के इच्छित अनुप्रयोग के लिए आवश्यक कटिंग ज्यामिति को बनाए रखना चाहिए।
चरण 1: एंड मिल की ज्यामिति पहचानें
टूल सामग्री, व्यास, फ्लूट संख्या, हेलिक्स कोण और एंड ज्यामिति जांचें। स्क्वायर-एंड, कॉर्नर-रेडियस और बॉल-नोज़ एंड मिल के लिए अलग-अलग ग्राइंडिंग सेटअप की आवश्यकता हो सकती है।
चरण 2: ग्राइंडिंग व्हील चुनें
कार्बाइड टूल्स के लिए आमतौर पर डायमंड व्हील और हाई-स्पीड स्टील टूल्स के लिए अक्सर CBN व्हील का उपयोग किया जाता है। व्हील का चयन और ग्राइंडिंग स्थितियां टूल और उपकरण निर्माता की सिफ़ारिशों के अनुसार होनी चाहिए।
चरण 3: एंड कटिंग एज बहाल करें
जब एंड-फेस शार्पनिंग आवश्यक हो, तो उचित एंड रिलीफ और कटिंग एज ज्यामिति बहाल करें। सभी कटिंग दांतों में एकरूपता बनाए रखें और अत्यधिक सामग्री हटाने से बचें।
चरण 4: आवश्यकता होने पर परिधीय एज री-ग्राइंड करें
यदि घिसाव परिधीय कटिंग एज तक फैला है, तो इच्छित ज्यामिति बहाल करने के लिए अतिरिक्त ग्राइंडिंग की आवश्यकता हो सकती है।
परिधीय और हेलिकल ग्राइंडिंग के लिए उपयुक्त मशीन क्षमताओं और अटैचमेंट की आवश्यकता होती है। हर कॉम्पैक्ट एंड मिल शार्पनर इन कार्यों का समर्थन नहीं करता।
चरण 5: फ्लूट ज्यामिति जांचें
फ्लूट री-ग्राइंडिंग हमेशा आवश्यक नहीं होती। आवश्यकता होने पर इसे इच्छित चिप निकासी ज्यामिति और कटिंग एज की मज़बूती को बनाए रखना चाहिए।
चरण 6: शार्प किए गए टूल का निरीक्षण करें
नियंत्रित परीक्षण कट करने से पहले कटिंग एज में दरारें, चिपिंग और ग्राइंडिंग क्षति की जांच करें।
5. मैनुअल शार्पनिंग बनाम टूल और कटर ग्राइंडर
मैनुअल शार्पनिंग सीमित और गैर-महत्वपूर्ण रखरखाव के लिए उपयुक्त हो सकती है, लेकिन एंड मिल ज्यामिति को सटीक रूप से बहाल करने के लिए ऑपरेटर में काफ़ी कौशल की आवश्यकता होती है।
समर्पित एंड मिल शार्पनर समर्थित टूल्स की पोज़िशनिंग को सरल बनाते हैं, जबकि यूनिवर्सल टूल और कटर ग्राइंडर उपयुक्त अटैचमेंट के साथ अधिक लचीलापन प्रदान करते हैं।
| कारक | मैनुअल शार्पनिंग | समर्पित शार्पनर | यूनिवर्सल टूल ग्राइंडर |
|---|---|---|---|
| सेटअप में आसानी | कौशल पर निर्भर | समर्थित टूल्स के लिए गाइडेड | सेटअप में अधिक लचीलापन |
| दोहराव क्षमता | ऑपरेटर पर निर्भर | आमतौर पर अधिक सुसंगत | सेटअप और मशीन पर निर्भर |
| टूल अनुकूलता | सीमित | विशिष्ट टूल आकार और प्रकार | अटैचमेंट के साथ व्यापक |
| सर्वोत्तम उपयोग | सीमित रखरखाव | नियमित अनुकूल एंड मिल | विविध या जटिल टूलिंग |
सही उपकरण शार्प किए जाने वाले टूल्स, आवश्यक कार्यों और वर्कशॉप की उत्पादन आवश्यकताओं पर निर्भर करता है।
6. PEIPING के अनुशंसित एंड मिल ग्राइंडिंग मशीनें
PEIPING में, हम विभिन्न टूल आकारों और री-ग्राइंडिंग आवश्यकताओं के लिए कई ग्राइंडिंग समाधान प्रदान करते हैं। निम्नलिखित मॉडल CNC मशीन शॉप और टूल रखरखाव विभागों के लिए व्यावहारिक विकल्प हैं।
PP-12D — प्रिसिशन एंड मिल ग्राइंडर
ग्राइंडिंग क्षमता: Ø4–12 mm
PP-12D उन वर्कशॉप के लिए एक कॉम्पैक्ट विकल्प है जो अनुकूल छोटे व्यास की एंड मिल शार्प करती हैं। जहां नियमित शार्पनिंग और सीमित टूल-आकार सीमा प्राथमिकता हो, वहां यह विचार करने योग्य है।
PP-20D — फ़ास्ट एंड मिल ग्राइंडर
ग्राइंडिंग क्षमता: Ø6–20 mm
व्यापक व्यास सीमा में अनुकूल एंड मिल संभालने वाली मशीन शॉप के लिए, PP-20D एक समर्पित शार्पनिंग समाधान प्रदान करता है। इसे नियमित इन-हाउस टूल रखरखाव के लिए अपनाया जा सकता है।
PP-12DM / PP-20DM — सुपर एंड मिल ग्राइंडर
PP-12DM: Ø6–12 mm | PP-20DM: Ø6–20 mm
ये मॉडल PEIPING द्वारा सूचीबद्ध अतिरिक्त कार्यों के साथ एंड मिल री-शार्पनिंग प्रदान करते हैं, जिनमें कटिंग-ऑफ़, साइड लॉक के साथ नेक रिडक्शन, एज होनिंग और कॉर्नर-रेडियस ऑपरेशन शामिल हैं। कार्यों को अपग्रेड करने के लिए एक एक्सपैंशन किट उपलब्ध है।
PP-50 — यूनिवर्सल टूल और कटर ग्राइंडर
अधिक ग्राइंडिंग लचीलेपन की आवश्यकता वाले टूल रूम के लिए, PP-50 उपयुक्त अटैचमेंट के साथ विभिन्न कटिंग टूल्स का समर्थन करता है। PEIPING अपने कॉन्फ़िगरेशन में 50D एंड मिल अटैचमेंट और वैकल्पिक हेलिकल-टूल ग्राइंडिंग अटैचमेंट शामिल करता है।
यह मॉडल तब अधिक उपयुक्त है जब शार्पनिंग आवश्यकताएं नियमित एंड-फेस ग्राइंडिंग से आगे जाती हैं।
आपको कौन सा PEIPING ग्राइंडर चुनना चाहिए?
अनुकूल छोटी एंड मिल की नियमित शार्पनिंग के लिए, PP-12D और PP-20D की तुलना से शुरुआत करें। यदि अतिरिक्त एज तैयारी या कॉर्नर-रेडियस ऑपरेशन आवश्यक हों, तो PP-12DM / PP-20DM देखें।
अधिक प्रकार के टूल्स और ग्राइंडिंग कार्यों के लिए, उपयुक्त अटैचमेंट के साथ PP-50 पर विचार करें।
अपने टूल के व्यास, सामग्री और शार्पनिंग आवश्यकताओं के आधार पर PEIPING ग्राइंडिंग समाधानों की तुलना करें।
ग्राइंडिंग मशीनें देखें7. री-ग्राइंडिंग के बाद एंड मिल की गुणवत्ता कैसे जांचें
शार्प की गई एंड मिल को उत्पादन में वापस लाने से पहले, सुनिश्चित करें कि वह इच्छित मशीनिंग आवश्यकताओं को पूरा करती है।
कटिंग एज की स्थिति
चिपिंग, दरारें और ग्राइंडिंग क्षति की जांच करें।
रिलीफ ज्यामिति
पुष्टि करें कि बहाल किए गए रिलीफ कोण और दांत ज्यामिति एंड मिल डिज़ाइन के लिए उपयुक्त हैं।
टूल आयाम
व्यास और संबंधित कटिंग आयाम मापें। उपयुक्त निरीक्षण स्थितियों में रनआउट सत्यापित करें।
परीक्षण कटिंग
एक नियंत्रित मशीनिंग परीक्षण करें और मूल्यांकन करें:
- बर बनना और किनारे की गुणवत्ता
- सतह फिनिश
- आयामी सटीकता
- कटिंग स्थिरता
- टूल घिसाव की प्रगति
यदि शार्पनिंग के बाद भी बर अधिक रहते हैं, तो टूल से बार-बार सामग्री हटाने के बजाय कटिंग पैरामीटर, टूलपाथ, वर्कहोल्डिंग और सामग्री के व्यवहार की जांच करें।
8. निष्कर्ष: बेहतर बर नियंत्रण की शुरुआत उचित टूल रखरखाव से होती है
CNC मिलिंग के दौरान अधिक बर एंड मिल के घिसाव का संकेत हो सकते हैं, लेकिन प्रभावी समस्या निवारण के लिए टूल की स्थिति और मशीनिंग स्थितियों, दोनों की जांच आवश्यक है।
जब री-ग्राइंडिंग उचित हो, तो टूल को फिर से उत्पादक उपयोग में लाने के लिए सही कटिंग एज ज्यामिति बनाए रखना आवश्यक है।
PEIPING में, हम विभिन्न वर्कशॉप आवश्यकताओं के लिए एंड मिल शार्पनिंग और टूल ग्राइंडिंग समाधान प्रदान करते हैं। चाहे आपको नियमित टूल रखरखाव के लिए कॉम्पैक्ट शार्पनर चाहिए या अधिक विविध अनुप्रयोगों के लिए यूनिवर्सल टूल ग्राइंडर, अपने टूल्स के अनुरूप उपकरण चुनना सुसंगत री-ग्राइंडिंग परिणामों की दिशा में पहला कदम है।
PEIPING एंड मिल ग्राइंडिंग उपकरण देखें और अपनी मशीनिंग आवश्यकताओं के लिए उपयुक्त समाधान खोजें।
एंड मिल ग्राइंडर देखें PEIPING से संपर्क करें