
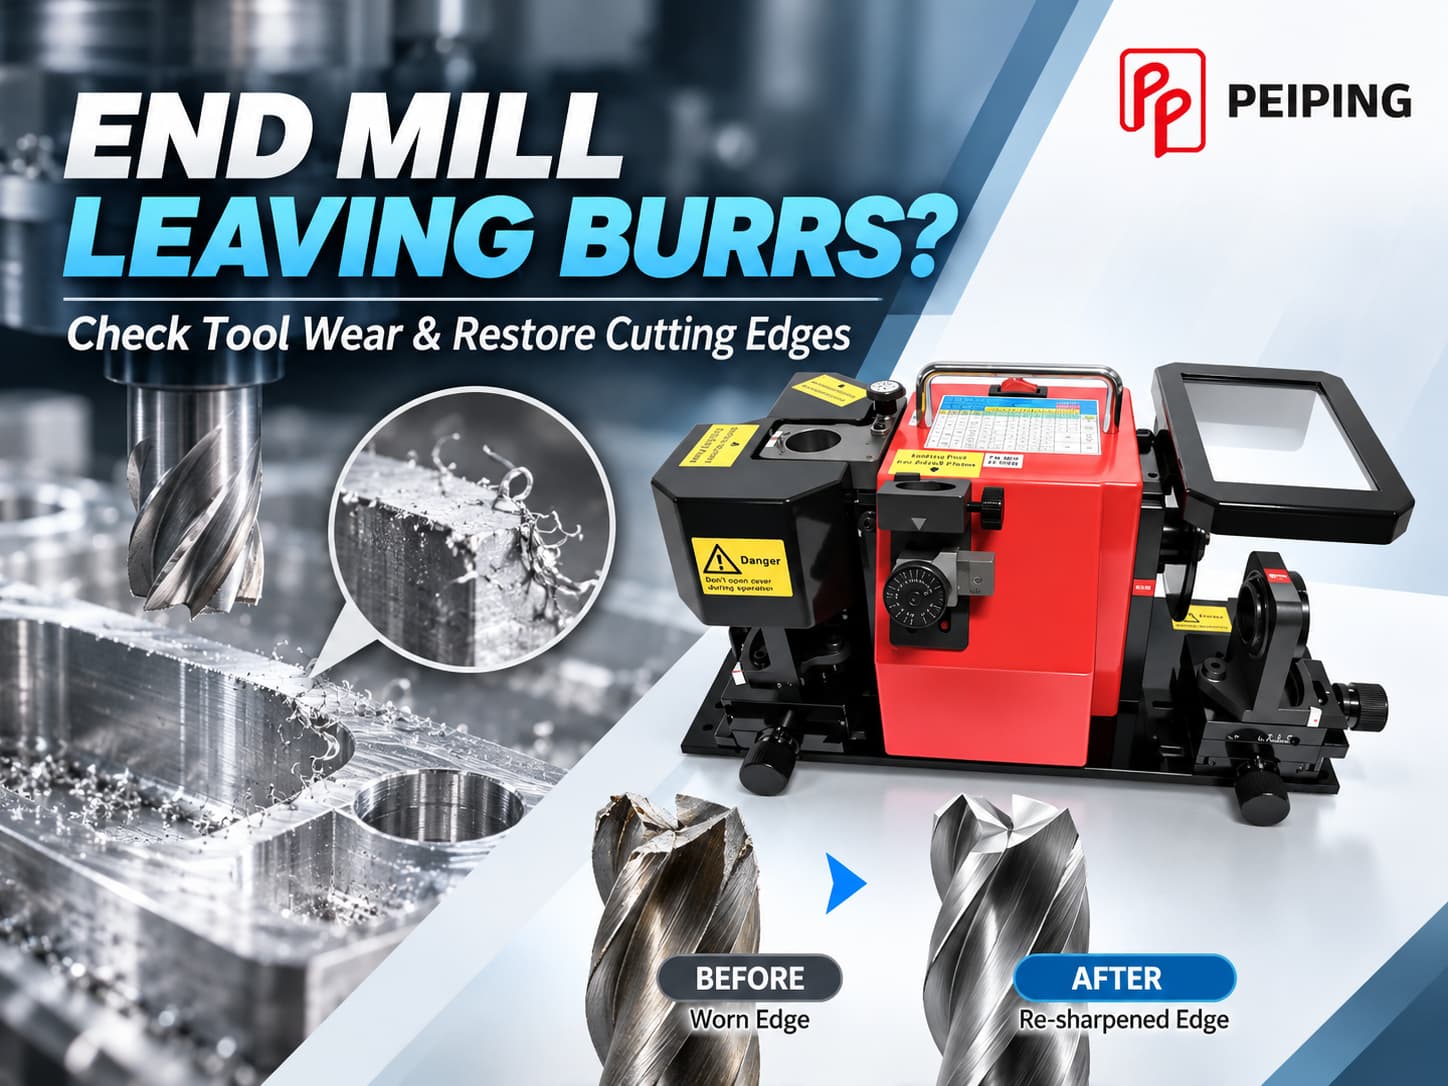
ครีบ (Burr) ที่เกิดขึ้นหลังการกัดด้วยเครื่อง CNC อาจเพิ่มเวลาในการลบครีบ ส่งผลต่อคุณภาพชิ้นงาน และเป็นอุปสรรคต่อการประกอบ แม้ว่าพารามิเตอร์การตัดและเส้นทางเครื่องมือจะมีส่วนทำให้เกิดครีบ แต่ดอกเอ็นมิลที่สึกหรอหรือบิ่นก็เป็นอีกปัจจัยสำคัญที่ต้องตรวจสอบ
PEIPING นำเสนอโซลูชันการเจียรเครื่องมือตัดที่ช่วยให้ผู้ผลิตบำรุงรักษาเครื่องมือของตนได้ ในคู่มือนี้ เราจะอธิบายวิธีตรวจหาการสึกหรอของดอกเอ็นมิล เมื่อใดที่ควรลับคมใหม่ และวิธีเลือกเครื่องลับดอกเอ็นมิลที่เหมาะสม
กำลังมองหาโซลูชันการลับคมอยู่ใช่ไหม? ดู เครื่องลับดอกเอ็นมิล ของเราเพื่อเปรียบเทียบรุ่นที่มีให้เลือก
1. ทำไมดอกเอ็นมิลจึงทำให้เกิดครีบ?
ครีบคือขอบนูนที่ไม่ต้องการ ซึ่งเกิดขึ้นเมื่อวัสดุถูกดันให้เคลื่อนที่แทนที่จะถูกตัดออกอย่างสะอาดในระหว่างการตัดเฉือน มักพบบริเวณที่เครื่องมือตัดออก ขอบชิ้นงาน และบริเวณที่ผิวงานตัดกัน
สภาวะต่อไปนี้อาจทำให้เกิดครีบมากขึ้น:
- คมตัดสึกหรอ: คมตัดที่มนหรือสึกหรออาจเพิ่มการเสียดสีและการเสียรูปของวัสดุ
- คมตัดบิ่น: ความเสียหายเฉพาะจุดอาจทำให้ผลการตัดไม่สม่ำเสมอ
- อัตราป้อนและความเร็วไม่เหมาะสม: ภาระเศษตัดต่อฟันที่ไม่เหมาะสมอาจส่งผลต่อการเกิดเศษตัด
- สภาพเส้นทางเครื่องมือ: ทิศทางการตัดและรูปทรงขณะเครื่องมือตัดออกมีผลต่อการเกิดครีบ
- วัสดุชิ้นงาน: โลหะที่มีความเหนียวอาจเกิดครีบขนาดใหญ่ขึ้นในบางสภาวะ
- การหนีศูนย์หรือการสั่นของเครื่องมือ: การตัดที่ไม่เสถียรอาจทำให้คุณภาพขอบชิ้นงานไม่สม่ำเสมอ
2. วิธีตรวจหาการสึกหรอของดอกเอ็นมิล
เมื่อครีบเพิ่มขึ้นระหว่างการผลิต การตรวจสอบดอกเอ็นมิลเป็นขั้นตอนสำคัญในการแก้ไขปัญหา
สัญญาณเตือนที่พบบ่อย
| อาการ | สาเหตุที่เป็นไปได้ |
|---|---|
| ครีบมีขนาดใหญ่ขึ้น | คมตัดมนหรือสึกหรอ |
| ผิวงานไม่เรียบ | คมตัดสึกหรอ การสั่น หรือการเสียดสี |
| โหลดสปินเดิลสูงขึ้น | แรงต้านการตัดเพิ่มขึ้น |
| รอยตัดไม่สม่ำเสมอ | ฟันบิ่นหรือเครื่องมือหนีศูนย์ |
| มองเห็นความเสียหายที่คมตัด | การสึกหรอที่ผิวหลบ รอยร้าว หรือการบิ่น |
การตรวจสอบ 3 ข้อก่อนลับคมใหม่
ขั้นตอนที่ 1: ตรวจสอบเครื่องมือ
ทำความสะอาดดอกเอ็นมิล แล้วตรวจสอบคมตัดปลาย คมตัดข้าง และมุมคมตัดด้วยกำลังขยายที่เหมาะสม
ขั้นตอนที่ 2: เปรียบเทียบผลการตัดเฉือน
ทดสอบด้วยดอกเอ็นมิลที่อยู่ในสภาพดีภายใต้สภาวะที่ใกล้เคียงกัน หากครีบลดลง แสดงว่าเครื่องมือเดิมอาจเป็นสาเหตุหนึ่งของปัญหา
ขั้นตอนที่ 3: ตรวจสอบการตั้งค่า
ตรวจสอบการหนีศูนย์ของเครื่องมือ การจับยึดชิ้นงาน พารามิเตอร์การตัด และเส้นทางเครื่องมือ ก่อนตัดสินใจลับคมใหม่
3. เมื่อใดควรลับคมหรือเปลี่ยนดอกเอ็นมิล?
ดอกเอ็นมิลที่สึกหรอไม่สามารถฟื้นฟูได้อย่างคุ้มค่าหรือปลอดภัยทุกชิ้น ความเหมาะสมในการลับคมใหม่ขึ้นอยู่กับวัสดุเครื่องมือ ขนาดที่เหลืออยู่ และความรุนแรงของความเสียหาย
| สภาพเครื่องมือ | การดำเนินการที่แนะนำ |
|---|---|
| สึกหรอเล็กน้อยและสม่ำเสมอ | พิจารณาลับคมใหม่ |
| ผิวหลบสึกหรอปานกลาง | ประเมินว่าสามารถฟื้นฟูรูปทรงได้หรือไม่ |
| บิ่นเล็กน้อยเฉพาะจุด | ประเมินความลึกของความเสียหายและเนื้อวัสดุที่เหลือ |
| แตกหักหรือร้าวรุนแรง | เปลี่ยนเครื่องมือ |
| เส้นผ่านศูนย์กลางที่เหลือไม่เพียงพอ | เปลี่ยนหากไม่สามารถตรงตามข้อกำหนดด้านขนาด |
สำหรับดอกเอ็นมิลคาร์ไบด์เคลือบผิว การลับคมอาจทำให้สารเคลือบเดิมหลุดออกบางส่วน อาจจำเป็นต้องเคลือบใหม่ขึ้นอยู่กับการใช้งาน
4. วิธีลับคมดอกเอ็นมิลที่สึกหรอ: ขั้นตอนสำคัญในการลับคมใหม่
การลับคมดอกเอ็นมิลไม่ใช่แค่การทำให้คมตัดคมขึ้น กระบวนการเจียรต้องรักษารูปทรงการตัดที่จำเป็นต่อการใช้งานของเครื่องมือไว้
ขั้นตอนที่ 1: ระบุรูปทรงของดอกเอ็นมิล
ตรวจสอบวัสดุเครื่องมือ เส้นผ่านศูนย์กลาง จำนวนฟัน มุมเกลียว และรูปทรงปลาย ดอกเอ็นมิลปลายตัด ปลายมุมรัศมี และปลายบอล อาจต้องใช้การตั้งค่าการเจียรที่แตกต่างกัน
ขั้นตอนที่ 2: เลือกหินเจียร
เครื่องมือคาร์ไบด์มักใช้หินเจียรเพชร ส่วนเครื่องมือเหล็กกล้าความเร็วสูง (HSS) มักใช้หินเจียร CBN การเลือกหินเจียรและสภาวะการเจียรควรเป็นไปตามคำแนะนำของผู้ผลิตเครื่องมือและอุปกรณ์
ขั้นตอนที่ 3: ฟื้นฟูคมตัดปลาย
เมื่อจำเป็นต้องลับคมหน้าปลาย ให้ฟื้นฟูมุมหลบปลายและรูปทรงคมตัดที่เหมาะสม รักษาความสม่ำเสมอระหว่างฟันตัด และหลีกเลี่ยงการเจียรเนื้อวัสดุออกมากเกินไป
ขั้นตอนที่ 4: ลับคมตัดข้างใหม่เมื่อจำเป็น
หากการสึกหรอลามไปตามคมตัดข้าง อาจต้องเจียรเพิ่มเติมเพื่อฟื้นฟูรูปทรงตามที่ออกแบบไว้
การเจียรคมข้างและคมเกลียวต้องใช้เครื่องและอุปกรณ์เสริมที่มีความสามารถเหมาะสม เครื่องลับดอกเอ็นมิลขนาดกะทัดรัดบางรุ่นไม่รองรับการทำงานเหล่านี้
ขั้นตอนที่ 5: ตรวจสอบรูปทรงร่องคาย
ไม่จำเป็นต้องลับร่องคายเศษใหม่เสมอไป หากจำเป็น ต้องรักษารูปทรงการคายเศษและความแข็งแรงของคมตัดตามที่ออกแบบไว้
ขั้นตอนที่ 6: ตรวจสอบเครื่องมือหลังลับคม
ตรวจสอบคมตัดว่ามีรอยร้าว การบิ่น หรือความเสียหายจากการเจียรหรือไม่ ก่อนทำการทดลองตัดแบบควบคุม
5. การลับคมด้วยมือ vs. เครื่องเจียรเครื่องมือ
การลับคมด้วยมืออาจเหมาะกับการบำรุงรักษาที่จำกัดและไม่สำคัญมาก แต่การฟื้นฟูรูปทรงดอกเอ็นมิลอย่างแม่นยำต้องอาศัยทักษะของผู้ปฏิบัติงานสูง
เครื่องลับดอกเอ็นมิลเฉพาะทางช่วยให้การวางตำแหน่งเครื่องมือที่รองรับทำได้ง่ายขึ้น ส่วนเครื่องเจียรเครื่องมืออเนกประสงค์ให้ความยืดหยุ่นมากกว่าเมื่อติดตั้งอุปกรณ์เสริมที่เหมาะสม
| ปัจจัย | ลับคมด้วยมือ | เครื่องลับเฉพาะทาง | เครื่องเจียรเครื่องมืออเนกประสงค์ |
|---|---|---|---|
| ความง่ายในการตั้งค่า | ขึ้นอยู่กับทักษะ | มีตัวนำสำหรับเครื่องมือที่รองรับ | ตั้งค่าได้ยืดหยุ่นกว่า |
| ความสามารถในการทำซ้ำ | ขึ้นอยู่กับผู้ปฏิบัติงาน | โดยทั่วไปสม่ำเสมอกว่า | ขึ้นอยู่กับการตั้งค่าและเครื่อง |
| ความเข้ากันได้ของเครื่องมือ | จำกัด | ขนาดและประเภทเครื่องมือเฉพาะ | กว้างขึ้นเมื่อใช้อุปกรณ์เสริม |
| การใช้งานที่เหมาะสมที่สุด | การบำรุงรักษาแบบจำกัด | ดอกเอ็นมิลที่รองรับแบบใช้งานประจำ | เครื่องมือที่หลากหลายหรือซับซ้อน |
อุปกรณ์ที่เหมาะสมขึ้นอยู่กับเครื่องมือที่ต้องลับคม งานที่ต้องการ และความต้องการด้านการผลิตของโรงงาน
6. เครื่องลับดอกเอ็นมิล PEIPING ที่แนะนำ
PEIPING นำเสนอโซลูชันการเจียรหลายแบบสำหรับเครื่องมือขนาดต่าง ๆ และความต้องการลับคมใหม่ที่แตกต่างกัน รุ่นต่อไปนี้เป็นตัวเลือกที่ใช้งานได้จริงสำหรับโรงงาน CNC และแผนกบำรุงรักษาเครื่องมือ
PP-12D — เครื่องลับดอกเอ็นมิลความแม่นยำสูง
ความสามารถในการเจียร: Ø4–12 mm
PP-12D เป็นตัวเลือกขนาดกะทัดรัดสำหรับโรงงานที่ลับคมดอกเอ็นมิลขนาดเส้นผ่านศูนย์กลางเล็กที่รองรับ เหมาะสำหรับกรณีที่เน้นการลับคมเป็นประจำและช่วงขนาดเครื่องมือที่จำกัด
PP-20D — เครื่องลับดอกเอ็นมิลแบบรวดเร็ว
ความสามารถในการเจียร: Ø6–20 mm
สำหรับโรงงานที่ใช้ดอกเอ็นมิลในช่วงเส้นผ่านศูนย์กลางที่กว้างขึ้น PP-20D เป็นโซลูชันการลับคมเฉพาะทาง เหมาะสำหรับการบำรุงรักษาเครื่องมือภายในโรงงานเป็นประจำ
PP-12DM / PP-20DM — เครื่องลับดอกเอ็นมิลอเนกประสงค์
PP-12DM: Ø6–12 mm | PP-20DM: Ø6–20 mm
รุ่นเหล่านี้รองรับการลับคมดอกเอ็นมิลพร้อมฟังก์ชันเพิ่มเติมจาก PEIPING ได้แก่ การตัดขาด การลดคอพร้อมล็อกด้านข้าง การฮอนนิ่งคมตัด และการเจียรมุมรัศมี และยังมีชุดอัปเกรดสำหรับเพิ่มฟังก์ชัน
PP-50 — เครื่องเจียรเครื่องมือและคัตเตอร์อเนกประสงค์
สำหรับห้องเครื่องมือที่ต้องการความยืดหยุ่นในการเจียรมากขึ้น PP-50 รองรับเครื่องมือตัดหลากหลายประเภทเมื่อใช้อุปกรณ์เสริมที่เหมาะสม โดย PEIPING มีอุปกรณ์เสริมเจียรดอกเอ็นมิล 50D และอุปกรณ์เสริมเจียรเครื่องมือแบบเกลียว (อุปกรณ์เลือกซื้อ)
รุ่นนี้เหมาะยิ่งขึ้นเมื่อความต้องการลับคมเกินกว่าการเจียรหน้าปลายตามปกติ
ควรเลือกเครื่องเจียร PEIPING รุ่นใด?
สำหรับการลับคมดอกเอ็นมิลขนาดเล็กที่รองรับเป็นประจำ ให้เริ่มเปรียบเทียบ PP-12D และ PP-20D หากต้องการเตรียมคมตัดเพิ่มเติมหรือเจียรมุมรัศมี ให้พิจารณา PP-12DM / PP-20DM
สำหรับเครื่องมือและงานเจียรที่หลากหลายยิ่งขึ้น ให้พิจารณา PP-50 พร้อมอุปกรณ์เสริมที่เหมาะสม
เปรียบเทียบโซลูชันการเจียรของ PEIPING ตามเส้นผ่านศูนย์กลาง วัสดุ และความต้องการลับคมของเครื่องมือคุณ
ดูเครื่องเจียร7. วิธีตรวจสอบคุณภาพดอกเอ็นมิลหลังลับคมใหม่
ก่อนนำดอกเอ็นมิลที่ลับคมแล้วกลับไปใช้ในการผลิต ควรตรวจสอบว่าเป็นไปตามข้อกำหนดการตัดเฉือน
สภาพคมตัด
ตรวจสอบการบิ่น รอยร้าว และความเสียหายจากการเจียร
รูปทรงมุมหลบ
ยืนยันว่ามุมหลบและรูปทรงฟันที่ฟื้นฟูแล้วเหมาะสมกับการออกแบบของดอกเอ็นมิล
ขนาดเครื่องมือ
วัดเส้นผ่านศูนย์กลางและขนาดการตัดที่เกี่ยวข้อง และตรวจสอบการหนีศูนย์ภายใต้สภาวะการตรวจสอบที่เหมาะสม
การทดลองตัด
ทำการทดสอบการตัดเฉือนแบบควบคุม และประเมิน:
- การเกิดครีบและคุณภาพขอบ
- ผิวสำเร็จ
- ความแม่นยำด้านขนาด
- ความเสถียรในการตัด
- แนวโน้มการสึกหรอของเครื่องมือ
หากยังคงมีครีบมากเกินไปหลังลับคม ควรตรวจสอบพารามิเตอร์การตัด เส้นทางเครื่องมือ การจับยึดชิ้นงาน และพฤติกรรมของวัสดุ แทนการเจียรเนื้อเครื่องมือออกซ้ำ ๆ
8. บทสรุป: การควบคุมครีบที่ดีเริ่มต้นจากการบำรุงรักษาเครื่องมืออย่างถูกวิธี
ครีบที่มากเกินไประหว่างการกัด CNC อาจบ่งบอกถึงการสึกหรอของดอกเอ็นมิล แต่การแก้ปัญหาอย่างมีประสิทธิภาพต้องตรวจสอบทั้งสภาพเครื่องมือและสภาวะการตัดเฉือน
เมื่อการลับคมใหม่เหมาะสม การรักษารูปทรงคมตัดที่ถูกต้องเป็นสิ่งสำคัญในการนำเครื่องมือกลับมาใช้งานได้อย่างมีประสิทธิภาพ
PEIPING นำเสนอโซลูชันการลับคมดอกเอ็นมิลและการเจียรเครื่องมือสำหรับความต้องการของโรงงานที่แตกต่างกัน ไม่ว่าคุณจะต้องการเครื่องลับขนาดกะทัดรัดสำหรับการบำรุงรักษาเครื่องมือเป็นประจำ หรือเครื่องเจียรเครื่องมืออเนกประสงค์สำหรับการใช้งานที่หลากหลายกว่า การเลือกอุปกรณ์ที่ตรงกับเครื่องมือของคุณคือก้าวแรกสู่ผลการลับคมใหม่ที่สม่ำเสมอ
ค้นพบอุปกรณ์เจียรดอกเอ็นมิลของ PEIPING และหาโซลูชันที่เหมาะกับความต้องการในการตัดเฉือนของคุณ
ดูเครื่องลับดอกเอ็นมิล ติดต่อ PEIPING