
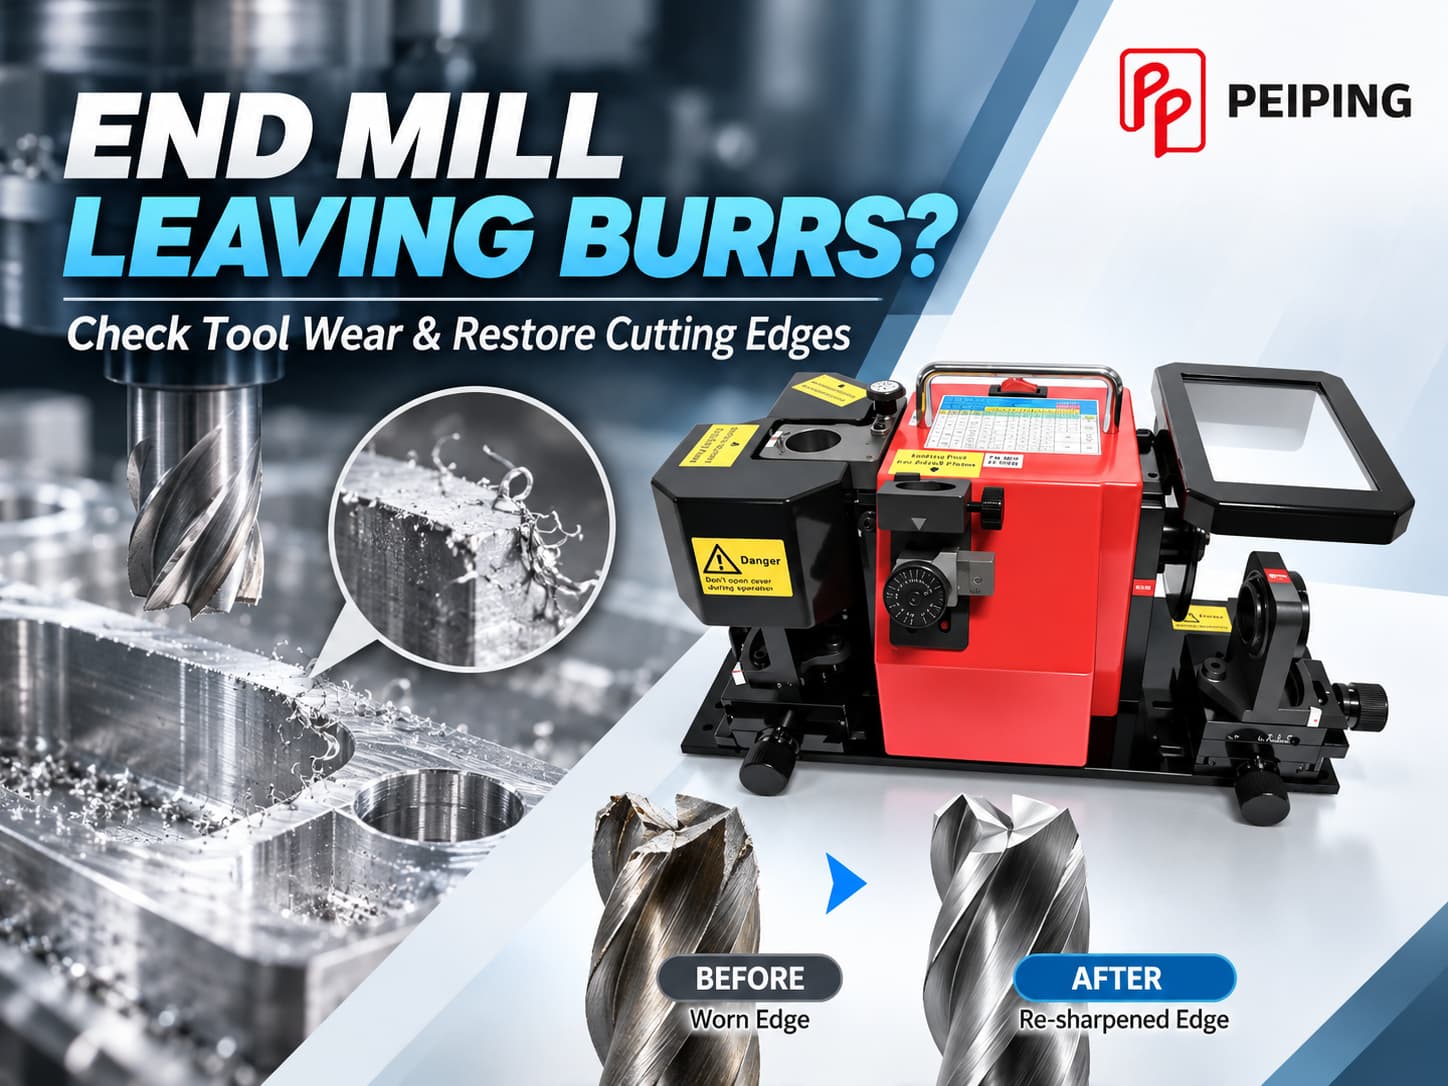
CNC frezeleme sonrasında oluşan çapaklar, çapak alma süresini uzatabilir, parça kalitesini etkileyebilir ve montajı zorlaştırabilir. Kesme parametreleri ve takım yolları çapak oluşumuna katkıda bulunabilse de aşınmış veya kırılmış parmak frezeler de incelenmesi gereken önemli bir etkendir.
PEIPING olarak, üreticilerin takımlarının bakımını yapmasına yardımcı olan kesici takım taşlama çözümleri sunuyoruz. Bu rehberde parmak freze aşınmasının nasıl tespit edileceğini, yeniden bilemenin ne zaman uygun olduğunu ve doğru parmak freze bileme ekipmanının nasıl seçileceğini açıklıyoruz.
Bileme çözümü mü arıyorsunuz? Mevcut modelleri karşılaştırmak için Parmak Freze Bileme Makinelerimizi inceleyin.
1. Parmak Freze Neden Çapak Bırakır?
Çapaklar, işleme sırasında malzemenin temiz bir şekilde kaldırılması yerine yer değiştirmesiyle oluşan istenmeyen kabarık kenarlardır. Genellikle takımın çıkış noktalarında, kenarlarda ve kesişen yüzeylerde görülür.
Çapak oluşumunu artırabilecek çeşitli koşullar:
- Kesme kenarı aşınması: Yuvarlaklaşmış veya aşınmış kenarlar sürtünmeyi ve malzeme deformasyonunu artırabilir.
- Kırılmış kesme kenarları: Bölgesel hasarlar düzensiz kesme sonuçlarına yol açabilir.
- Yanlış ilerleme ve devir: Uygun olmayan talaş yükleri talaş oluşumunu etkileyebilir.
- Takım yolu koşulları: Kesme yönü ve takım çıkış geometrisi çapak oluşumunu etkiler.
- İş parçası malzemesi: Sünek metaller belirli koşullarda daha büyük çapaklar oluşturabilir.
- Takım salgısı veya titreşim: Kararsız kesme, kenar kalitesinde tutarsızlığa neden olabilir.
2. Parmak Freze Aşınması Nasıl Tespit Edilir
Üretim sırasında çapaklar arttığında parmak frezeyi incelemek, sorun gidermede önemli bir adımdır.
Yaygın Uyarı İşaretleri
| Belirti | Olası Açıklama |
|---|---|
| Çapak boyutunun artması | Yuvarlaklaşmış veya aşınmış kesme kenarları |
| Kötü yüzey kalitesi | Kesme kenarı aşınması, titreşim veya sürtünme |
| Yüksek iş mili yükü | Artan kesme direnci |
| Düzensiz kesme izleri | Kırık dişler veya takım salgısı |
| Görünür kenar hasarı | Serbest yüzey aşınması, çatlak veya kırılma |
Yeniden Bilemeden Önce Üç Kontrol
Adım 1: Takımı İnceleyin
Parmak frezeyi temizleyin ve uç kesme kenarlarını, çevresel kenarları ve kesme köşelerini uygun büyütmeyle inceleyin.
Adım 2: İşleme Sonuçlarını Karşılaştırın
Durumu iyi olduğu bilinen bir parmak frezeyi benzer koşullarda test edin. Çapak oluşumu azalırsa, orijinal takım soruna katkıda bulunuyor olabilir.
Adım 3: Kurulumu Doğrulayın
Yeniden bilemeye karar vermeden önce takım salgısını, iş parçası bağlamayı, kesme parametrelerini ve takım yolu koşullarını kontrol edin.
3. Parmak Freze Ne Zaman Bilenmeli veya Değiştirilmeli?
Aşınmış her parmak freze ekonomik veya güvenli bir şekilde yenilenemez. Yeniden bilemeye uygunluk; takım malzemesine, kalan ölçülere ve hasarın ciddiyetine bağlıdır.
| Takım Durumu | Önerilen İşlem |
|---|---|
| Hafif, düzgün aşınma | Yeniden bilemeyi değerlendirin |
| Orta düzeyde serbest yüzey aşınması | Geometrinin yenilenip yenilenemeyeceğini değerlendirin |
| Küçük bölgesel kırılmalar | Hasar derinliğini ve kalan malzemeyi değerlendirin |
| Ciddi kırılma veya çatlaklar | Takımı değiştirin |
| Yetersiz kalan çap | Ölçü gereksinimleri karşılanamıyorsa değiştirin |
Kaplamalı karbür parmak frezelerde bileme, orijinal kaplamanın bir kısmını kaldırabilir. Kullanım amacına bağlı olarak yeniden kaplama gerekebilir.
4. Aşınmış Bir Parmak Freze Nasıl Bilenir: Yeniden Bilemenin Temel Adımları
Parmak freze bileme, yalnızca keskin bir kenar elde etmekten ibaret değildir. Taşlama işlemi, takımın kullanım amacı için gereken kesme geometrisini korumalıdır.
Adım 1: Parmak Freze Geometrisini Belirleyin
Takım malzemesini, çapı, ağız sayısını, helis açısını ve uç geometrisini kontrol edin. Düz uçlu, köşe radyuslu ve küresel uçlu parmak frezeler farklı taşlama kurulumları gerektirebilir.
Adım 2: Taşlama Taşını Seçin
Karbür takımlar için genellikle elmas taşlar, yüksek hız çeliği (HSS) takımlar için ise sıklıkla CBN taşlar kullanılır. Taş seçimi ve taşlama koşulları, takım ve ekipman üreticisinin önerilerine uygun olmalıdır.
Adım 3: Uç Kesme Kenarlarını Yenileyin
Uç yüzey bilemesi gerektiğinde uygun uç boşluk açısını ve kesme kenarı geometrisini yenileyin. Kesme dişleri arasındaki tutarlılığı koruyun ve aşırı malzeme kaldırmaktan kaçının.
Adım 4: Gerekirse Çevresel Kenarları Yeniden Bileyin
Aşınma çevresel kesme kenarları boyunca uzanıyorsa, amaçlanan geometriyi yenilemek için ek taşlama gerekebilir.
Çevresel ve helisel taşlama, uygun makine kabiliyetleri ve aparatlar gerektirir. Her kompakt parmak freze bileme makinesi bu işlemleri desteklemez.
Adım 5: Kanal Geometrisini Kontrol Edin
Kanalların yeniden bilenmesi her zaman gerekli değildir. Gerektiğinde, amaçlanan talaş tahliye geometrisini ve kesme kenarı dayanımını korumalıdır.
Adım 6: Bilenmiş Takımı İnceleyin
Kontrollü bir deneme kesimi yapmadan önce kesme kenarlarını çatlak, kırılma ve taşlama hasarı açısından kontrol edin.
5. Elle Bileme ve Takım Bileme Makineleri
Elle bileme, sınırlı ve kritik olmayan bakımlar için uygun olabilir; ancak parmak freze geometrisini doğru şekilde yenilemek önemli ölçüde operatör becerisi gerektirir.
Özel parmak freze bileme makineleri desteklenen takımların konumlandırılmasını kolaylaştırırken, üniversal takım bileme makineleri uygun aparatlarla donatıldığında daha fazla esneklik sunar.
| Kriter | Elle Bileme | Özel Bileme Makinesi | Üniversal Takım Bileme Makinesi |
|---|---|---|---|
| Kurulum kolaylığı | Beceriye bağlı | Desteklenen takımlar için kılavuzlu | Daha esnek kurulum |
| Tekrarlanabilirlik | Operatöre bağlı | Genellikle daha tutarlı | Kurulum ve makineye bağlı |
| Takım uyumluluğu | Sınırlı | Belirli takım ölçüleri ve tipleri | Aparatlarla daha geniş |
| En uygun kullanım | Sınırlı bakım | Rutin uyumlu parmak frezeler | Çeşitli veya karmaşık takımlar |
Doğru ekipman; bilenecek takımlara, gereken işlemlere ve atölyenin üretim ihtiyaçlarına bağlıdır.
6. Önerilen PEIPING Parmak Freze Bileme Makineleri
PEIPING olarak, farklı takım ölçüleri ve yeniden bileme gereksinimleri için çeşitli taşlama çözümleri sunuyoruz. Aşağıdaki modeller, CNC atölyeleri ve takım bakım departmanları için pratik seçeneklerdir.
PP-12D — Hassas Parmak Freze Bileme Makinesi
Taşlama Kapasitesi: Ø4–12 mm
PP-12D, uyumlu küçük çaplı parmak frezeleri bileyen atölyeler için kompakt bir seçenektir. Rutin bileme ve sınırlı takım ölçüsü aralığının öncelikli olduğu durumlarda değerlendirilmeye değerdir.
PP-20D — Hızlı Parmak Freze Bileme Makinesi
Taşlama Kapasitesi: Ø6–20 mm
Daha geniş çap aralığında uyumlu parmak frezelerle çalışan atölyeler için PP-20D, özel bir bileme çözümü sunar. Düzenli olarak atölye içinde yapılan takım bakımı için tercih edilebilir.
PP-12DM / PP-20DM — Süper Parmak Freze Bileme Makinesi
PP-12DM: Ø6–12 mm | PP-20DM: Ø6–20 mm
Bu modeller, PEIPING tarafından sunulan ek işlevlerle birlikte parmak freze yeniden bileme sağlar: kesme, yan kilitli boyun inceltme, kenar honlama ve köşe radyusu işlemleri. İşlevleri yükseltmek için bir genişletme kiti mevcuttur.
PP-50 — Üniversal Takım ve Freze Bileme Makinesi
Daha fazla taşlama esnekliği gerektiren takımhaneler için PP-50, uygun aparatlarla çeşitli kesici takımları destekler. PEIPING, konfigürasyonları arasında 50D parmak freze aparatını ve isteğe bağlı helisel takım taşlama aparatlarını sunmaktadır.
Bu model, bileme gereksinimleri rutin uç yüzey taşlamanın ötesine geçtiğinde daha uygundur.
Hangi PEIPING Bileme Makinesini Seçmelisiniz?
Uyumlu küçük parmak frezelerin rutin bilemesi için PP-12D ve PP-20D’yi karşılaştırarak başlayın. Ek kenar hazırlığı veya köşe radyusu işlemleri gerekiyorsa PP-12DM / PP-20DM’yi inceleyin.
Daha geniş takım çeşitliliği ve taşlama işlemleri için uygun aparatlarla birlikte PP-50’yi değerlendirin.
PEIPING taşlama çözümlerini takım çapınıza, malzemenize ve bileme gereksinimlerinize göre karşılaştırın.
Bileme Makinelerini İnceleyin7. Yeniden Bileme Sonrası Parmak Freze Kalitesi Nasıl Kontrol Edilir
Bilenmiş bir parmak frezeyi üretime geri göndermeden önce amaçlanan işleme gereksinimlerini karşıladığını doğrulayın.
Kesme Kenarı Durumu
Kırılma, çatlak ve taşlama hasarı olup olmadığını kontrol edin.
Boşluk Açısı Geometrisi
Yenilenen boşluk açılarının ve diş geometrisinin parmak freze tasarımına uygun olduğunu doğrulayın.
Takım Ölçüleri
Çapı ve ilgili kesme ölçülerini ölçün. Salgıyı uygun muayene koşullarında doğrulayın.
Deneme Kesimi
Kontrollü bir işleme testi yapın ve şunları değerlendirin:
- Çapak oluşumu ve kenar kalitesi
- Yüzey kalitesi
- Ölçü hassasiyeti
- Kesme kararlılığı
- Takım aşınmasının ilerleyişi
Bilemeden sonra çapaklar hâlâ aşırıysa, takımdan tekrar tekrar malzeme kaldırmak yerine kesme parametrelerini, takım yollarını, iş parçası bağlamayı ve malzeme davranışını inceleyin.
8. Sonuç: Daha İyi Çapak Kontrolü Doğru Takım Bakımıyla Başlar
CNC frezeleme sırasında aşırı çapak, parmak freze aşınmasına işaret edebilir; ancak etkili sorun giderme hem takım durumunun hem de işleme koşullarının incelenmesini gerektirir.
Yeniden bileme uygun olduğunda, doğru kesme kenarı geometrisini korumak takımı yeniden verimli kullanıma kazandırmak için esastır.
PEIPING olarak, farklı atölye gereksinimleri için parmak freze bileme ve takım taşlama çözümleri sunuyoruz. İster rutin takım bakımı için kompakt bir bileme makinesine, ister daha çeşitli uygulamalar için üniversal bir takım bileme makinesine ihtiyacınız olsun, takımlarınıza uygun ekipmanı seçmek tutarlı yeniden bileme sonuçlarına giden ilk adımdır.
PEIPING parmak freze taşlama ekipmanlarını keşfedin ve işleme gereksinimlerinize uygun çözümü bulun.
Parmak Freze Bileme Makinelerini Görüntüle PEIPING ile İletişime GeçinDiğer Teknik Makaleler
- Bir Bileme Makinesi Hem Matkap Uçlarını Hem de Parmak Frezeleri Bileyebilir mi? İşte Cevabı
- Körelmiş Kesici Takımlar: Değiştirmek mi, Dışarıda Biletmek mi, Yoksa Kendi Atölyenizde Bilemek mi?
- Parmak Freze Bileme Makinenizdeki Yaygın Sorunlar Nasıl Giderilir
- Parmak Freze Bileme Makinesi Alırken Dikkate Alınması Gereken 5 Şey