
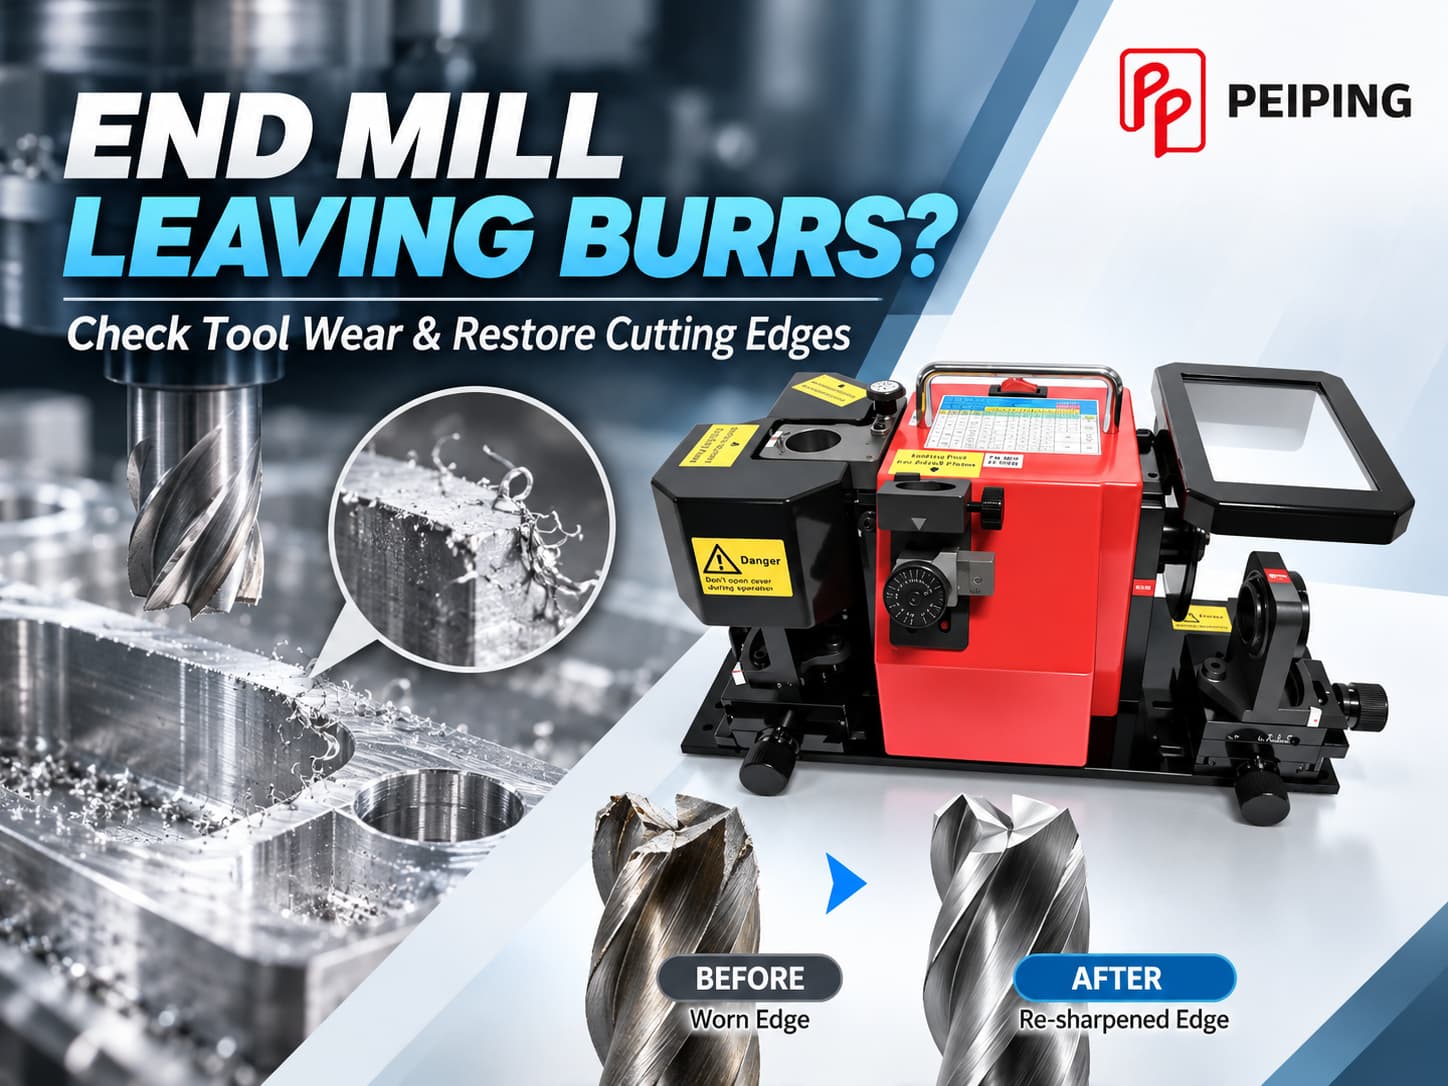
CNCフライス加工後に発生するバリは、バリ取り時間の増加、部品品質の低下、組立不良の原因になります。切削条件や工具経路もバリの発生に影響しますが、摩耗・欠けたエンドミルも重要な確認ポイントです。
PEIPINGは、製造業のお客様が工具を適切に維持できるよう、切削工具の研削ソリューションを提供しています。本ガイドでは、エンドミルの摩耗の見分け方、再研磨が適切なタイミング、そして最適なエンドミル研磨機の選び方を解説します。
研磨ソリューションをお探しですか? 当社の エンドミル研磨機 で各モデルを比較できます。
1. エンドミルでバリが出る原因
バリとは、加工中に材料がきれいに除去されず押し出されることで生じる不要な突起状のエッジです。工具の抜け際、エッジ部、面と面の交差部によく発生します。
次のような条件でバリが増えることがあります:
- 切れ刃の摩耗: 丸くなった、または摩耗した切れ刃は、こすれや材料の変形を増加させます。
- 切れ刃の欠け: 局所的な損傷により、切削結果が不均一になることがあります。
- 不適切な送り・回転数: 適切でない一刃当たり送りは切りくずの生成に影響します。
- 工具経路の条件: 切削方向や工具の抜け際の形状がバリの発生に影響します。
- 被削材: 延性の高い金属は、条件によって大きなバリが発生しやすくなります。
- 工具の振れや振動: 不安定な切削はエッジ品質のばらつきにつながります。
2. エンドミルの摩耗の見分け方
生産中にバリが増えてきた場合、エンドミルの点検はトラブルシューティングの重要なステップです。
よくある兆候
| 症状 | 考えられる原因 |
|---|---|
| バリが大きくなる | 切れ刃の丸み・摩耗 |
| 面粗さの悪化 | 切れ刃の摩耗、振動、こすれ |
| 主軸負荷の増加 | 切削抵抗の増大 |
| 不規則な切削痕 | 刃の欠けや工具の振れ |
| 目視できる刃先の損傷 | 逃げ面摩耗、亀裂、欠け |
再研磨前の3つのチェック
ステップ1:工具を点検する
エンドミルを清掃し、適切な倍率で底刃、外周刃、コーナー部を確認します。
ステップ2:加工結果を比較する
状態の良いエンドミルを同等の条件でテストします。バリが減れば、元の工具が原因の一つである可能性があります。
ステップ3:セットアップを確認する
再研磨を判断する前に、工具の振れ、ワーク保持、切削条件、工具経路を確認します。
3. エンドミルを再研磨・交換するタイミング
摩耗したエンドミルがすべて経済的かつ安全に再生できるわけではありません。再研磨の可否は、工具材質、残り寸法、損傷の程度によって決まります。
| 工具の状態 | 推奨対応 |
|---|---|
| 軽微で均一な摩耗 | 再研磨を検討 |
| 中程度の逃げ面摩耗 | 形状を再生できるか評価 |
| 小さな局所的な欠け | 損傷の深さと残り材料を評価 |
| 重度の破損や亀裂 | 工具を交換 |
| 残り径が不足 | 寸法要件を満たせない場合は交換 |
コーティング超硬エンドミルの場合、研磨によって元のコーティングの一部が除去されることがあります。用途によっては再コーティングが必要です。
4. 摩耗したエンドミルの研磨方法:再研磨の主な手順
エンドミルの研磨は、単に刃先を鋭くするだけではありません。研削工程では、工具本来の用途に必要な切削形状を維持する必要があります。
ステップ1:エンドミルの形状を確認する
工具材質、直径、刃数、ねじれ角、先端形状を確認します。スクエア、ラジアス、ボールエンドミルでは、異なる研削セットアップが必要な場合があります。
ステップ2:砥石を選ぶ
超硬工具にはダイヤモンドホイール、ハイス工具にはCBNホイールが一般的に使用されます。砥石の選定と研削条件は、工具および機械メーカーの推奨に従ってください。
ステップ3:底刃を再生する
端面研磨が必要な場合は、適切な底刃の逃げ角と刃先形状を再生します。各刃の均一性を保ち、過剰な取り代を避けてください。
ステップ4:必要に応じて外周刃を再研磨する
摩耗が外周刃まで及んでいる場合は、本来の形状を再生するために追加の研削が必要になることがあります。
外周刃やねじれ刃の研削には、対応する機能とアタッチメントを備えた機械が必要です。すべての小型エンドミル研磨機がこれらの加工に対応しているわけではありません。
ステップ5:溝形状を確認する
溝の再研磨は必ずしも必要ではありません。必要な場合は、本来の切りくず排出形状と刃先強度を維持する必要があります。
ステップ6:研磨後の工具を点検する
管理されたテストカットを行う前に、切れ刃に亀裂、欠け、研削焼けなどの損傷がないか確認します。
5. 手研ぎ vs. 工具研削盤
手研ぎは限定的で重要度の低いメンテナンスには適している場合がありますが、エンドミルの形状を正確に再生するには高度な技能が必要です。
専用エンドミル研磨機は対応工具の位置決めを簡単にし、万能工具研削盤は適切なアタッチメントにより高い柔軟性を発揮します。
| 項目 | 手研ぎ | 専用研磨機 | 万能工具研削盤 |
|---|---|---|---|
| セットアップの容易さ | 技能に依存 | 対応工具はガイド付き | セットアップの自由度が高い |
| 再現性 | 作業者に依存 | 一般的に安定 | セットアップと機械に依存 |
| 工具対応範囲 | 限定的 | 特定の工具サイズ・種類 | アタッチメントで幅広く対応 |
| 最適な用途 | 限定的なメンテナンス | 対応エンドミルの定期研磨 | 多様または複雑な工具 |
最適な設備は、研磨する工具、必要な加工、工場の生産ニーズによって異なります。
6. PEIPING おすすめのエンドミル研磨機
PEIPINGは、さまざまな工具サイズや再研磨ニーズに対応する研削ソリューションを提供しています。以下のモデルは、CNC加工工場や工具管理部門に実用的な選択肢です。
PP-12D — 精密エンドミル研磨機
研削能力: Ø4–12 mm
PP-12Dは、対応する小径エンドミルを研磨する工場向けのコンパクトなモデルです。定期的な研磨と限られた工具サイズ範囲を重視する場合に適しています。
PP-20D — 高速エンドミル研磨機
研削能力: Ø6–20 mm
より広い径範囲の対応エンドミルを扱う工場には、PP-20Dが専用の研磨ソリューションを提供します。社内での定期的な工具メンテナンスに適しています。
PP-12DM / PP-20DM — スーパーエンドミル研磨機
PP-12DM: Ø6–12 mm | PP-20DM: Ø6–20 mm
これらのモデルは、エンドミルの再研磨に加え、PEIPINGが提供する追加機能として、切断、首下逃がし加工とサイドロック、刃先ホーニング、コーナーR加工に対応しています。拡張キットによる機能アップグレードも可能です。
PP-50 — 万能工具研削盤
より高い研削の柔軟性が求められるツールルームには、PP-50が適切なアタッチメントにより多様な切削工具に対応します。PEIPINGの構成には、50Dエンドミル研削アタッチメントやオプションのねじれ刃工具研削アタッチメントが含まれます。
定期的な端面研削を超える研磨ニーズがある場合に、より適したモデルです。
どの PEIPING 研磨機を選ぶべきか?
対応する小径エンドミルの定期研磨には、まずPP-12DとPP-20Dを比較してください。追加の刃先処理やコーナーR加工が必要な場合は、PP-12DM / PP-20DMをご検討ください。
より多様な工具や研削加工には、適切なアタッチメントを備えたPP-50をご検討ください。
工具の直径、材質、研磨要件に合わせて、PEIPINGの研削ソリューションを比較できます。
研磨機を見る7. 再研磨後のエンドミル品質の確認方法
研磨したエンドミルを生産に戻す前に、加工要件を満たしているか確認します。
切れ刃の状態
欠け、亀裂、研削による損傷がないか点検します。
逃げ角の形状
再生した逃げ角と刃形状がエンドミルの設計に適しているか確認します。
工具寸法
直径と関連する切削寸法を測定し、適切な検査条件で振れを確認します。
テストカット
管理された加工テストを行い、以下を評価します:
- バリの発生とエッジ品質
- 面粗さ
- 寸法精度
- 切削の安定性
- 工具摩耗の進行
研磨後もバリが多い場合は、工具を繰り返し研磨するのではなく、切削条件、工具経路、ワーク保持、材料特性を見直してください。
8. まとめ:バリ対策は適切な工具メンテナンスから
CNCフライス加工でのバリの多発はエンドミルの摩耗を示す場合がありますが、効果的なトラブルシューティングには工具状態と加工条件の両方を確認する必要があります。
再研磨が適切な場合、正しい刃先形状を維持することが、工具を再び生産に活かすために不可欠です。
PEIPINGは、さまざまな工場のニーズに応じたエンドミル研磨・工具研削ソリューションを提供しています。定期メンテナンス用のコンパクトな研磨機から、多様な用途に対応する万能工具研削盤まで、工具に合った設備を選ぶことが、安定した再研磨品質への第一歩です。