
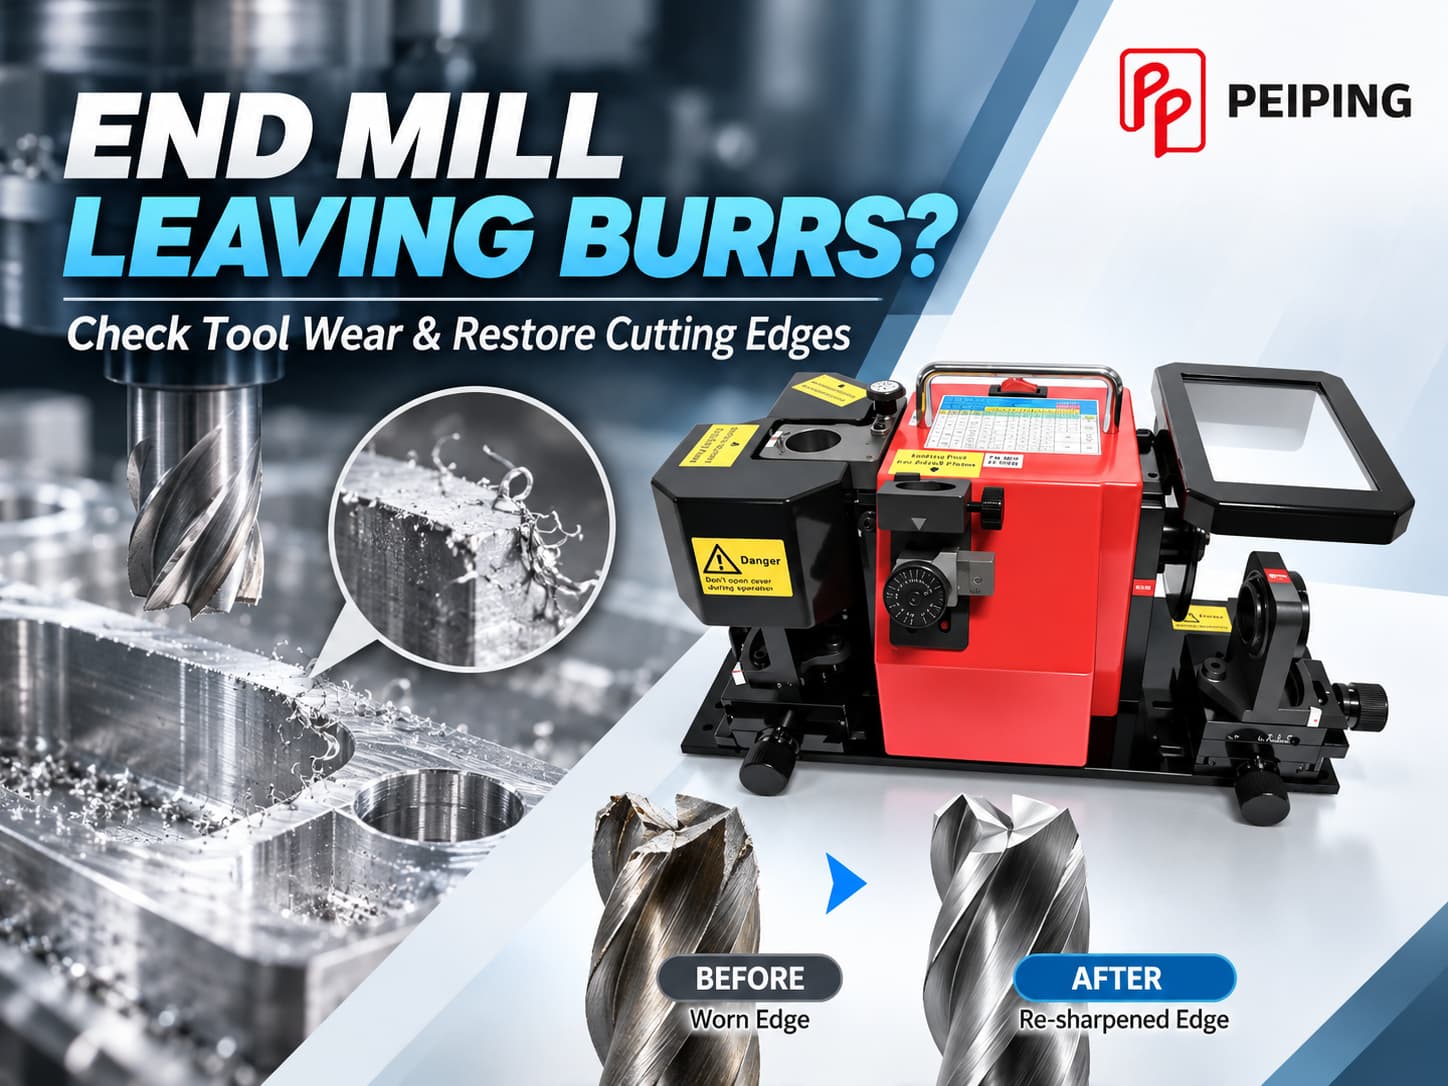
Заусенцы после фрезерования на станках с ЧПУ увеличивают время на их удаление, ухудшают качество деталей и мешают сборке. Хотя на образование заусенцев влияют режимы резания и траектории инструмента, изношенные или выкрошенные концевые фрезы — ещё один важный фактор, который необходимо проверить.
Компания PEIPING предлагает решения для заточки режущего инструмента, которые помогают производителям поддерживать инструмент в рабочем состоянии. В этом руководстве мы расскажем, как определить износ концевой фрезы, когда целесообразна переточка и как выбрать подходящее оборудование для заточки фрез.
Ищете решение для заточки? Ознакомьтесь с нашими станками для заточки концевых фрез , чтобы сравнить доступные модели.
1. Почему концевая фреза оставляет заусенцы?
Заусенцы — это нежелательные выступающие кромки, которые образуются, когда материал при обработке не срезается чисто, а выдавливается. Они часто появляются в местах выхода инструмента, на кромках и на пересечениях поверхностей.
Образование заусенцев могут усиливать следующие факторы:
- Износ режущей кромки: Скруглённые или изношенные кромки усиливают трение и деформацию материала.
- Выкрашивание режущих кромок: Локальные повреждения могут приводить к неравномерному резанию.
- Неправильные подачи и скорости: Неподходящая нагрузка на зуб влияет на формирование стружки.
- Условия траектории инструмента: Направление резания и геометрия выхода инструмента влияют на образование заусенцев.
- Материал заготовки: Пластичные металлы при определённых условиях могут образовывать более крупные заусенцы.
- Биение или вибрация инструмента: Нестабильное резание может приводить к неравномерному качеству кромок.
2. Как определить износ концевой фрезы
Если в процессе производства заусенцев становится больше, осмотр концевой фрезы — важный этап поиска причины.
Типичные признаки
| Симптом | Возможная причина |
|---|---|
| Увеличение размера заусенцев | Скруглённые или изношенные режущие кромки |
| Плохое качество поверхности | Износ кромки, вибрация или трение |
| Повышенная нагрузка на шпиндель | Возросшее сопротивление резанию |
| Неравномерные следы обработки | Выкрошенные зубья или биение инструмента |
| Видимые повреждения кромки | Износ по задней поверхности, трещины или выкрашивание |
Три проверки перед переточкой
Шаг 1: Осмотрите инструмент
Очистите фрезу и осмотрите торцевые и периферийные режущие кромки, а также уголки при подходящем увеличении.
Шаг 2: Сравните результаты обработки
Проверьте заведомо исправную фрезу в сопоставимых условиях. Если заусенцев становится меньше, причиной может быть исходный инструмент.
Шаг 3: Проверьте наладку
Перед решением о переточке проверьте биение инструмента, закрепление заготовки, режимы резания и траекторию.
3. Когда затачивать или заменять концевую фрезу?
Не каждую изношенную фрезу можно восстановить экономично или безопасно. Целесообразность переточки зависит от материала инструмента, оставшихся размеров и степени повреждения.
| Состояние инструмента | Рекомендуемое действие |
|---|---|
| Незначительный равномерный износ | Рассмотрите переточку |
| Умеренный износ по задней поверхности | Оцените возможность восстановления геометрии |
| Небольшие локальные сколы | Оцените глубину повреждения и оставшийся материал |
| Сильные поломки или трещины | Замените инструмент |
| Недостаточный остаточный диаметр | Замените, если требования к размерам не выполняются |
У твердосплавных фрез с покрытием заточка может удалить часть исходного покрытия. В зависимости от области применения может потребоваться повторное нанесение покрытия.
4. Как заточить изношенную концевую фрезу: основные этапы переточки
Заточка концевой фрезы — это не только получение острой кромки. Процесс шлифования должен сохранить геометрию резания, необходимую для назначения инструмента.
Шаг 1: Определите геометрию фрезы
Проверьте материал инструмента, диаметр, число зубьев, угол наклона спирали и геометрию торца. Для фрез с плоским торцом, с радиусом при вершине и сферических фрез могут потребоваться разные наладки.
Шаг 2: Выберите шлифовальный круг
Для твердосплавного инструмента обычно используют алмазные круги, для инструмента из быстрорежущей стали — круги из CBN (эльбора). Выбор круга и режимы шлифования должны соответствовать рекомендациям производителей инструмента и оборудования.
Шаг 3: Восстановите торцевые режущие кромки
При заточке торца восстановите необходимый торцевой задний угол и геометрию режущей кромки. Сохраняйте одинаковость зубьев и избегайте снятия лишнего материала.
Шаг 4: При необходимости переточите периферийные кромки
Если износ распространяется на периферийные режущие кромки, для восстановления геометрии может потребоваться дополнительное шлифование.
Периферийное и винтовое шлифование требует станка с соответствующими возможностями и приспособлениями. Не каждый компактный станок для заточки фрез поддерживает такие операции.
Шаг 5: Проверьте геометрию стружечных канавок
Переточка канавок нужна не всегда. Если она требуется, необходимо сохранить геометрию отвода стружки и прочность режущей кромки.
Шаг 6: Осмотрите заточенный инструмент
Перед контрольным пробным резом проверьте режущие кромки на трещины, сколы и шлифовальные повреждения.
5. Ручная заточка или заточные станки
Ручная заточка может подойти для ограниченного некритичного обслуживания, но точное восстановление геометрии фрезы требует высокой квалификации оператора.
Специализированные станки для заточки концевых фрез упрощают позиционирование поддерживаемого инструмента, а универсальные заточные станки при наличии соответствующих приспособлений обеспечивают большую гибкость.
| Критерий | Ручная заточка | Специализированный станок | Универсальный заточной станок |
|---|---|---|---|
| Простота наладки | Зависит от навыков | Направляющие для поддерживаемого инструмента | Большая гибкость наладки |
| Повторяемость | Зависит от оператора | Как правило, стабильнее | Зависит от наладки и станка |
| Совместимость инструмента | Ограниченная | Определённые размеры и типы | Шире с приспособлениями |
| Оптимальное применение | Ограниченное обслуживание | Регулярная заточка совместимых фрез | Разнообразный или сложный инструмент |
Выбор оборудования зависит от затачиваемого инструмента, требуемых операций и производственных потребностей цеха.
6. Рекомендуемые станки PEIPING для заточки концевых фрез
PEIPING предлагает несколько решений для разных размеров инструмента и задач переточки. Следующие модели — практичный выбор для цехов с ЧПУ и служб обслуживания инструмента.
PP-12D — прецизионный станок для заточки концевых фрез
Диапазон заточки: Ø4–12 mm
PP-12D — компактный вариант для цехов, затачивающих совместимые фрезы малого диаметра. Его стоит рассмотреть, если приоритетом являются регулярная заточка и ограниченный диапазон размеров.
PP-20D — быстрый станок для заточки концевых фрез
Диапазон заточки: Ø6–20 mm
Для цехов, работающих с совместимыми фрезами в более широком диапазоне диаметров, PP-20D предлагает специализированное решение для заточки. Он подходит для регулярного обслуживания инструмента на собственном производстве.
PP-12DM / PP-20DM — многофункциональный станок для заточки концевых фрез
PP-12DM: Ø6–12 mm | PP-20DM: Ø6–20 mm
Эти модели обеспечивают переточку концевых фрез с дополнительными функциями от PEIPING: отрезка, занижение шейки с боковой фиксацией, хонингование кромки и обработка радиуса при вершине. Для расширения функций доступен комплект модернизации.
PP-50 — универсальный заточной станок для инструмента
Для инструментальных участков, где нужна большая гибкость, PP-50 с соответствующими приспособлениями поддерживает различные режущие инструменты. В комплектациях PEIPING предусмотрены приспособление 50D для концевых фрез и опциональные приспособления для заточки винтового инструмента.
Эта модель особенно актуальна, когда задачи заточки выходят за рамки регулярной заточки торца.
Какой станок PEIPING выбрать?
Для регулярной заточки совместимых фрез малого диаметра начните со сравнения PP-12D и PP-20D. Если требуется дополнительная подготовка кромки или обработка радиуса при вершине, обратите внимание на PP-12DM / PP-20DM.
Для более широкого спектра инструментов и операций рассмотрите PP-50 с соответствующими приспособлениями.
Сравните решения PEIPING с учётом диаметра, материала инструмента и требований к заточке.
Смотреть станки7. Как проверить качество концевой фрезы после переточки
Прежде чем вернуть заточенную фрезу в производство, убедитесь, что она соответствует требованиям обработки.
Состояние режущей кромки
Проверьте наличие сколов, трещин и шлифовальных повреждений.
Геометрия задних углов
Убедитесь, что восстановленные задние углы и геометрия зубьев соответствуют конструкции фрезы.
Размеры инструмента
Измерьте диаметр и соответствующие размеры режущей части. Проверьте биение в надлежащих условиях контроля.
Пробное резание
Выполните контрольную пробную обработку и оцените:
- Образование заусенцев и качество кромки
- Качество поверхности
- Точность размеров
- Стабильность резания
- Динамику износа инструмента
Если после заточки заусенцев по-прежнему много, проверьте режимы резания, траектории, закрепление заготовки и поведение материала, а не снимайте раз за разом материал с инструмента.
8. Заключение: эффективный контроль заусенцев начинается с правильного обслуживания инструмента
Чрезмерные заусенцы при фрезеровании на ЧПУ могут указывать на износ фрезы, но для эффективного поиска причины нужно проверить как состояние инструмента, так и условия обработки.
Если переточка целесообразна, сохранение правильной геометрии режущей кромки крайне важно для возвращения инструмента в производство.
PEIPING предлагает решения для заточки концевых фрез и шлифования инструмента под разные потребности цехов. Нужен ли вам компактный станок для регулярного обслуживания или универсальный заточной станок для более разнообразных задач, выбор оборудования, соответствующего вашему инструменту, — первый шаг к стабильным результатам переточки.
Ознакомьтесь с оборудованием PEIPING для заточки концевых фрез и подберите решение для ваших задач обработки.
Смотреть станки для заточки фрез Связаться с PEIPING